Question
高硬度鋼を切削加工するときのポイントは?
[被削材例]
SK105(旧SK3 HRC56~58)、SUJ2(HRC60~63)、SKD11(HRC58~60)、SKH51(HRC60~63)、STAVAX(HRC50~52)
Answer
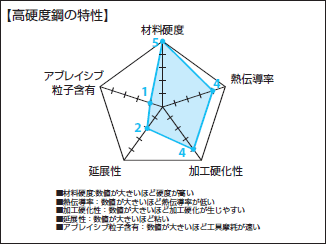
高硬度鋼の特性
焼入れ処理により硬度を増した被削材を切削すると、工具摩耗が急速に進むため、従来は、放電加工か研削加工で加工することが一般的でした。最近、高速ミーリングの普及により高硬度鋼の切削が可能となり、切削のみで加工を終了させることが可能となりました。
工具選定のポイント
エンドミルの選定は、「ネガティブなすくい角」「刃先のネガランド処理」など刃先の強度をあげる処理が施されていること、また、刃数が多く工具断面積を最大限に確保されていることがポイントになります。
穴あけ工具の選定は、工具断面積が大きい超硬ドリルが有効です。
また放電加工に頼らざるを得なかったねじ穴加工では、超硬ねじ切りカッターによる切削加工が増え、高能率化と高精度化が実現しています。
加工方法のポイント
高速ミーリングは従来のミーリング加工と比較して、切削速度と送り速度を高める一方、切り込み量を少なくする切削方式です。
工具の突き出し量を極力少なくし、焼ばめホルダのような保持剛性と振れ精度の高い保持具を用いることが、安定した高精度切削を実現するためのポイントです。
オススメ商品のご案内
高硬度鋼加工にこだわって改良を施した高性能スクエアエンドミル
高硬度鋼加工にこだわって改良を施した高性能ボールエンドミル
XCPシリーズ超硬ボールエンドミル
調質鋼・高硬度鋼加工用・2枚刃/ショート・レギュラータイプ
XCP-HBEM2S
- 調質鋼(~45HRC)から高硬度鋼(~65HRC)の被削材の加工に最適です。
- 硬度と耐熱性に優れたコーティングで高速加工にも対応できます。
エポックTH ハード レギュラー刃長 CEPR□□□□-TH 【追加工対応品】
エポックTHハード/スクエア4~8枚刃・刃長3D
- 高硬度材加工用。
- 新THコート採用。
- 50HRC以上に適しています。
WXスーパーコート 多刃ショート WXS-EMS 【追加工対応品】
WXSコート/スクエア4~8枚刃・刃長2D
- 超耐熱、超硬質の新開発WXスーパーコートを施した高剛性型エンドミル。
- 一般鋼の高速加工はもちろん焼入れ鋼の高速高精度加工が可能。
MHDH645 高硬度用無限プレミアムコーティング6枚刃スクエアエンドミル【追加工対応品】
無限プレミアム/スクエア6枚刃・刃長2D~3D
- 高硬度用の無限コーティングプレミアムと独自の新形状により耐チッピング性に優れ、ビビリを抑えることにより仕上げ面が向上
- 高硬度領域(48~65HRC)の長時間加工で、安定した長寿命を実現。刃径状を追求し、倒れ寮と加工精度を改善
HMS HMコート 3~6枚刃スクエア 【追加工対応品】
ハードマックス/スクエア3~6枚刃・刃長2D~5D
- 40HRC以上の高硬度金型加工で、従来以上の加工能率・長寿命・高品位の加工面を実現
- 耐熱性、靱性、潤滑性を高いレベルで維持しつつ、膜硬度を高めたHARDMAXコートを採用
VFMDRB 6枚刃インパクトミラクルラジアスエンドミル(M) 【追加工対応品】
インパクトミラクル/ラジアス6枚刃・刃長2.5D~3D
- 単一相ナノ結晶コーティング技術により、高い皮膜硬さと耐熱性を実現した超硬エンドミル。
- 高硬度鋼に対する摩擦係数が低く、チッピングなどの異常損傷を防止します。