プラスチック成形取出し自動化と品質向上の解説
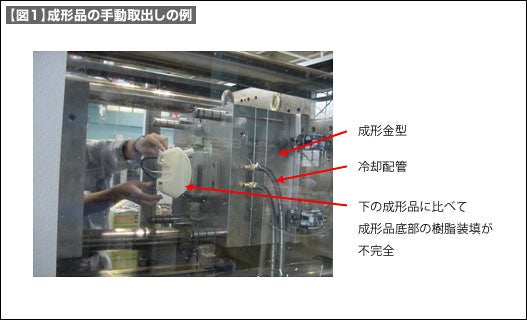
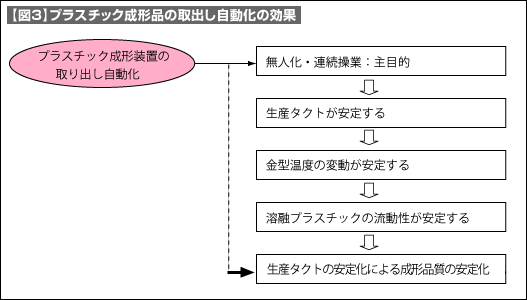
- 溶融プラスチックは溶融温度により流動性が大きく変動します。この溶融プラスチックの溶融温度は流動状態で金型内部に注入された後に接触する金型の接触面温度の影響を大きく受けることになります。
- 金型は冷却液を循環させて金型の初期温度を一定温度の範囲に安定させる条件設定をしています。
- この冷却作用は金型から成形品を取り出す作業の時間とその後の放置時間が不安定になると、冷却温度が低下するなどの変動要因となります。
- 【図1】は手作業で成形品を取り出している事例ですが、作業時間が変動し易いことになります。
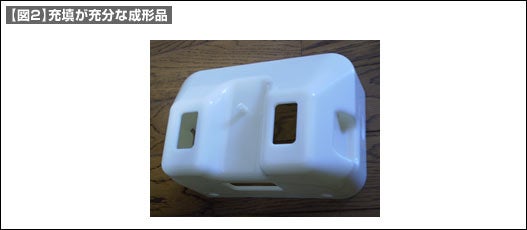
- したがって、成形作業の各作業時間を安定化させることが金型温度の安定化につながり、その結果、溶融プラッスチックの流動性が安定して成形品質も安定する結果に繋がります(【図2】【図3】)。
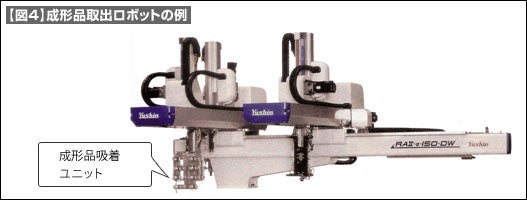
- 成形品の取出自動化/ローコストオートメーションには2軸ロボットと把持機構が採用されます(【図4】)。
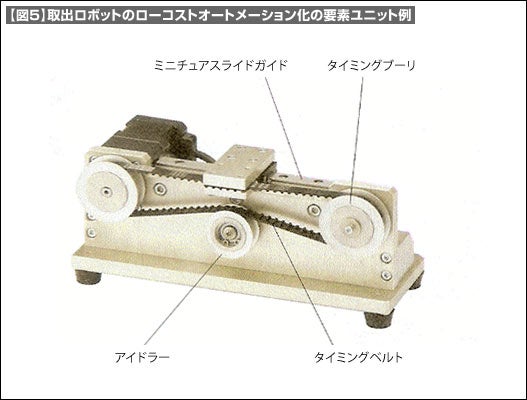
- 取出の自動化をローコストオートメーションで実施する場合、単軸ロボットや標準部品使用例:ベルト駆動シャトルユニット(【図5】)の応用などが参考になります。
| ((株)ユーシン精機カタログより) |