

加工条件
板金加工品は、板厚・材質・形状・穴種毎に加工限界値の設定がございます。
加工限界値を下回った場合加工ができませんのでご注意ください。
| 板厚 | f(穴と曲げの距離) | b(穴と断面との距離) | h | g | ||||||
|---|---|---|---|---|---|---|---|---|---|---|
| SPCC SPHC |
A5052 | SUS304 (2B) |
通し穴 | タップ穴 | 公差付穴曲げと平行な長穴 | |||||
| L曲げ | Z・凸 曲げ |
L曲げ | Z・凸 曲げ |
|||||||
| 1.0 | - | 1.0 | 2 | 3 | 3 | 5.5 | 3.5 | 1 | 5.5 | 5.5 |
| 1.6 | 1.5 | 1.5 | 2 | 3.5 | 3 | 6 | 4 | 1 | 6 | 6 |
| 2.3 | 2.0 | 2.0 | 2 | 4.5 | 3 | 7 | 5 | 1.5 | 7 | 7 |
| 3.2 | 3.0 | 3.0 | 2 | 6.5 | 3 | 9 | 7 | 1.5 | 9 | 9 |
| 4.5 | 4.0 | 4.0 | 3 | 7.5 | 4 | 11 | 8(9) | 2 | 11 | 11 |
| 6.0 | 5.0 | 5.0 | 3 | 14 | 4 | 16 | 15 | 2.5 | 16 | 18 |
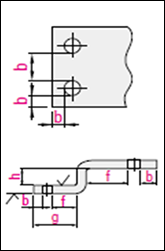
 T4.0・4.5の曲げと平行な長穴のfは(9)となります。上記加工限界値で寸法指定した場合、穴が変形する可能性があります。
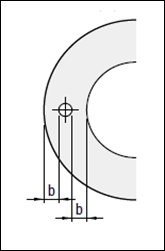
| 板厚(T) | 加工限界(最小値) | ||
|---|---|---|---|
| SPCC SPHC |
A5052 | SUS304 (2B) |
b |
| 1.0 | - | 1.0 | 1.0 |
| 1.2 | - | - | |
| 1.6 | 1.5 | 1.5 | |
| 2.3 | 2.0 | 2.0 | 1.5 |
| 3.2 | 3.0 | 3.0 | |
| 4.5 | - | 4.0 | 2.0 |
| 6.0 | - | - | 2.5 |
精度規格
(1)許容寸法公差
JIS B 0408の金属プレス加工品普通許容差の公差等級:B級を採用。
| No. | 規格部位 | 基準寸法 | 規格値※ | 部位例 |
|---|---|---|---|---|
 |
曲げなし部※1 | 6以下 | ±0.1 | 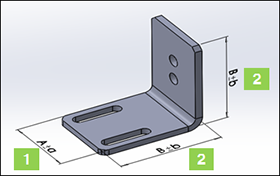 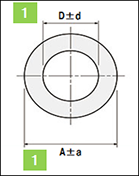 |
| 6を越え30以下 | ±0.2 | |||
| 30を越え120以下 | ±0.3 | |||
| 120を越え400以下 | ±0.5 | |||
 |
曲げ加工部※2 | 6以下 | ±0.3 | |
| 6を越え30以下 | ±0.5 | |||
| 30を越え120以下 | ±0.8 | |||
| 120を越え400以下 | ±1.2 |
※1 JSDAS・JSAAS・JSHDSの3タイプは、寸法に関係なく±1.0が保証値となります。
※2 FSLAS・FSLBS・FSMAS・FSDAS・FSSBS・FSMCSの6タイプは、寸法に関係なく±1.0が保証値となります。
(2)曲げ加工仕様
| No. | 規格部位 | 規格値 | 部位例 | |||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 |
曲げ角度公差 | ±1.0° | 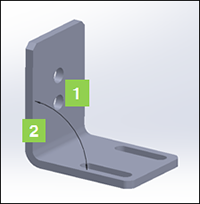 |
|||||||||||||||||||||||||
|
曲げR |
|
||||||||||||||||||||||||||
(3)曲げによる膨らみ
| 規格値 | 部位例 |
|---|---|
| 右図箇所に、板厚の15%程度の膨らみ(コブ)ができます | 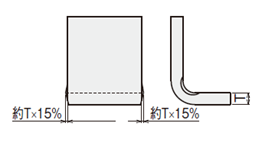 |
(4)プレスブレーキによるキズの位置と深さ
|
規格値
|
部位例 | ||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
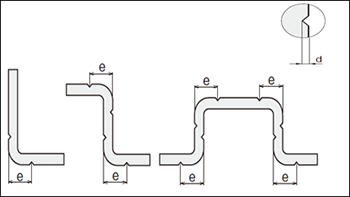
曲げ加工品はプレスブレーキのブレーキ押さえによるキズが右図の様につきます。
|
 |
||||||||||||||||||||||||||||||||||||||||
(5)外観
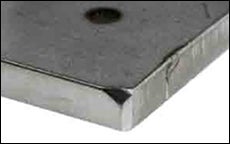
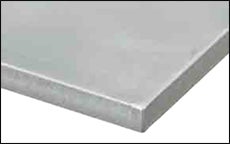
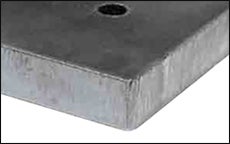
材質別の仕上げ見本となります。(バリの高さは1mm以下となります。また、裏面のキズは保証外となります。)
板金品はタレバン加工となる場合もあります。その場合、以下の外観とは異なります。
| 板金品レーザー加工時 | ||
|---|---|---|
| 鉄 | アルミ | ステンレス |
 |
 |
 |