

フォトフォーミングにおける問題点は、めっき膜分離用の形成処理と、めっき厚さの管理であります。
分離用皮膜処理としては、酸化物皮膜、クロム酸塩皮膜、硫化物皮膜などが用いられますが、【表1】に幾つかの処理条件の例を示します。
【表1】表分離用皮膜の形成処理
|
めっきは、通常、層の形成速度から、電気めっきが行われています。各種のめっき液が適用可能ですが、多くは銅とニッケルが用いられます。まれに、金、銀が使われます。
電気めっきは、【図1】に示すような装置で行いますが、注意点は液中の異物や陽極金属からのスライムによってめっき金属中にこれらの異物を析出しないように連続濾過をすることです。陽極金属にも緻密な陽極袋を用いてスライムの混入を防止します。また、析出金属の光沢や物理的性質に悪影響を及ぼす有機不純物は活性炭処理により吸着除去します。
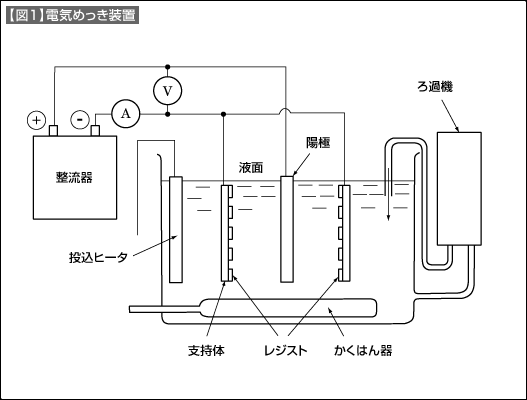
また、めっき層の厚さを均一にするために、めっき液を空気攪拌したり、支持体を回転や揺動して、陽極との間隔や攪拌の影響を調整します。
電気めっきを続けると、やがて所望の厚さに成膜します。この様子を【図2】に示します。
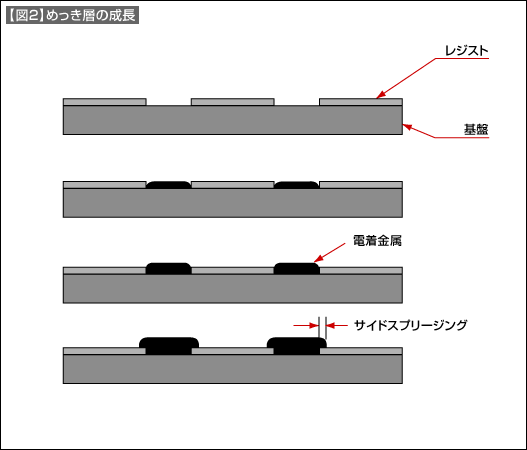
めっき層の厚さがレジストの厚さ以内であれば、良好な製品が得られますが、それ以上になりますとめっき層はレジストの上に覆いかぶさるようになり、所望の精度のパターンが得られないことになります。
電着層がレジストの端部より側方に広がる量をサイドスプリージングside-spreadingと呼んでいます。