加工現場の必需品【マイクロメータ】の正しい測定方法やおすすめ商品をご紹介致します。
1.アナログマイクロメータの正しい測定方法
マイクロメータは精密な測定に用いる測定器です。
0点を正確に合わせ、正しく数値を読み取ることで、はじめて精密な測定ができるようになります。
0点の合わせ方
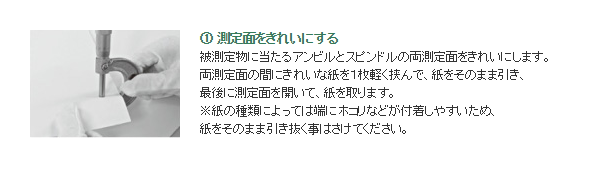
- ① 測定面をきれいにする
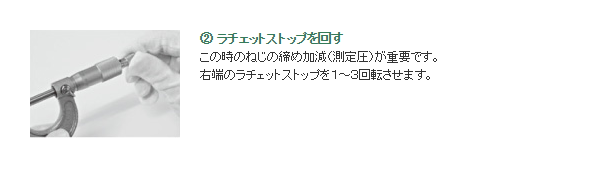
- ② ラチェットストップを回す
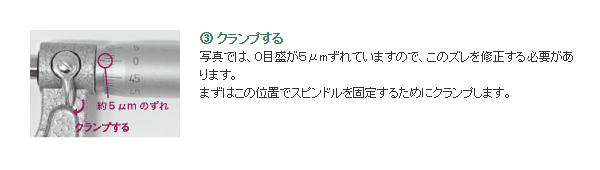
- ③ クランプする
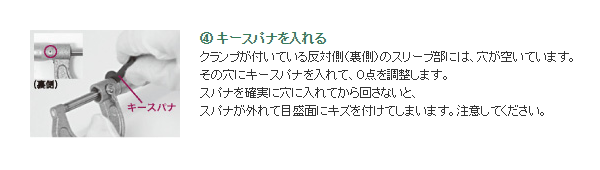
- ④ キースパナを入れる
- ⑤ 0点が合う
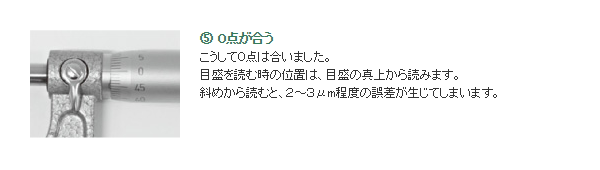
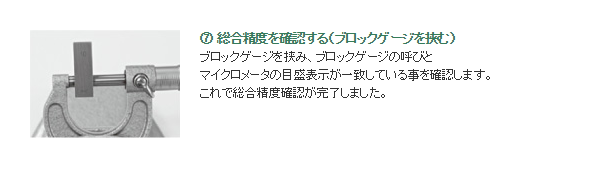
- ⑥ 総合精度を確認する
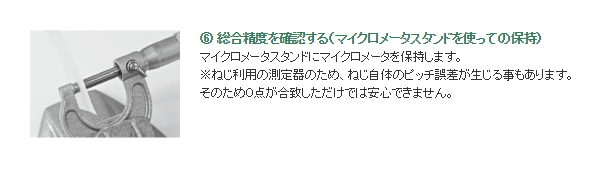
- ⑦ 総合精度を確認する
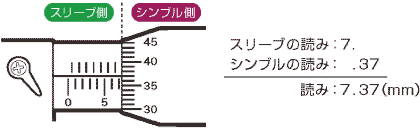
目盛の読み方
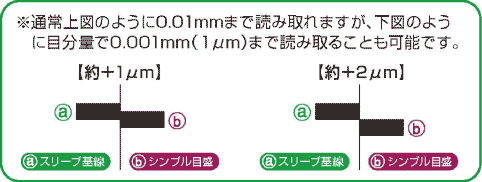
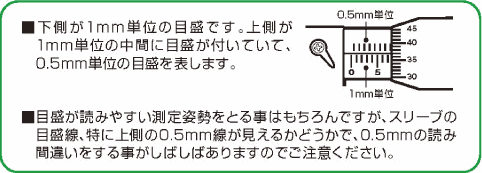
スリーブの読みで測定値7.0mm、シンブルの読みで測定値0.37mmとなり、測定値7.37mmとなります。
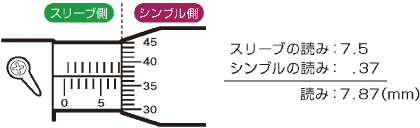
スリーブの読みで測定値7.5mm、シンブルの読みで測定値0.37mmとなり、測定値7.87mmとなります。
出典:新潟精機(株)
2.マイクロメータの基本
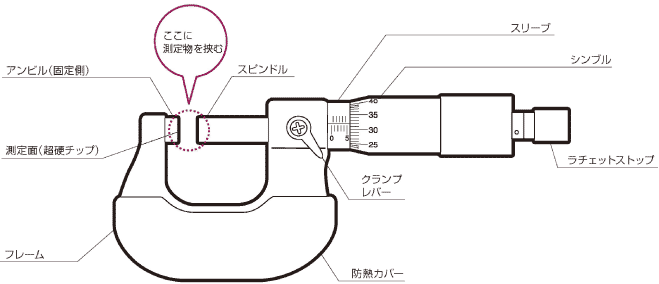
マイクロメータとは精密なねじの回転を利用し、精密な長さの測定に用いる測定器です。
ノギスよりも精度の高い測定に用いられます。
マイクロメータの持ち方
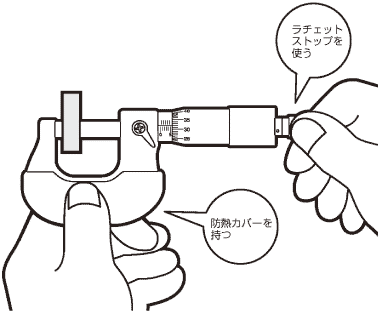
防熱カバーを持ち、マイクロメータの熱膨張を抑え、ラチェットストップを使い一定の測定圧で測定します。
マイクロメータの種類
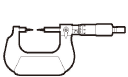
標準形のほかに、内径、段差、細溝、深い穴の内径等、測定物の形状や特徴によって様々な種類のマイクロメータがあります。
- ●ポイントマイクロメータ
- ●三点マイクロメータ
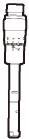
- ●デプスマイクロメータ
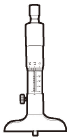
- ●インサイドマイクロメータ
出典:新潟精機(株)
3.マイクロメータスタンドについて
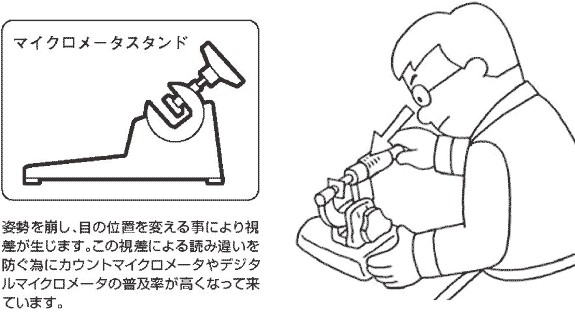
マイクロメータスタンドにマイクロメータを保持する事によって、安定した姿勢で測定ができます。
この事で視差の影響を低減し、またマイクロメータや測定物を直接手で触れる事による熱膨張を低減できます。
出典:新潟精機(株)