

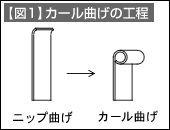
カール曲げは材料の端部を丸めることで、縁の強度を高めたり安全対策として採用されます。加工方法は【図1】に示すように「ニップ曲げ」と呼ばれる予備曲げを行い、その後に丸め加工を行います。
ニップ曲げを省略すると、きれいな形状に加工できません。そればかりか、加工そのものができなくなることもあります。ニップ曲げは通常のL曲げ加工で行います。曲げ角度が問題でして、一般的なは45°程度に曲げることが多いのですが、もう少し大きな角度で曲げる方がよい結果が得られます。
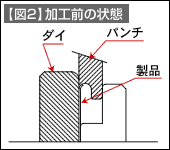
その理由はカール曲げにあります。カール曲げは材料を小さな半径で丸めます。半径が小さいため内側に工具を入れることができません。そのため材料の外側半径を工具面に沿わせて移動させることで材料を丸めます。このような構造を持った金型が、カール曲げ金型です。
【図2】はカール加工前のパンチ・ダイと材料の関係を示しています。材料はダイを背中にするようにして、立たせます。この状態でパンチR面を材料のニップ曲げした部分に押しつけ、パンチのR面に沿って材料を丸め、カール形状を完成させます。
カール曲げ加工で大切なことは、
- 1)
- カール曲げを行いやすくするニップ曲げ
- 2)
- カールを行いやすくする磨かれたパンチR面
- 3)
- カール曲げ加工しない部分の座屈対策
です。
座屈対策では、加工しない部分の板厚を押さえることといえます。また、ニップ曲げ部分が少なかったり、直線ですと軸方向にかかる力が大きくなり、座屈を起こしやすくなります。
【図3】は加工完了した状態の金型です。パンチはバックアップブロックでバックアップして、パンチの横移動を防ぐようにします。
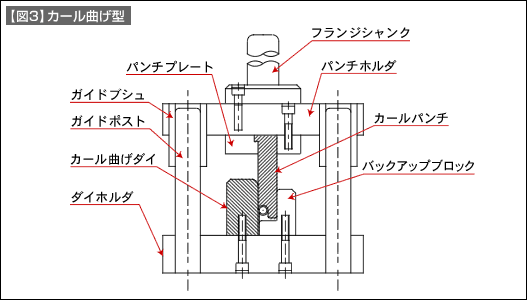
金型の多くは材料の板厚をパンチ・ダイで挟み、形状を成形します。カール加工金型は材料の座屈を利用して、パンチのみで形状を作る金型です。
材料の性質を利用することで、この様な構造の金型も作れるのです。