

穴抜き加工は抜き加工の基本です。条件設定と加工上の問題点を把握しておきましょう。
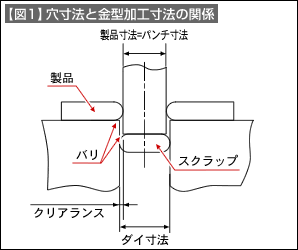
穴抜き加工はブランク抜き加工と同じ加工ですが、金型の条件設定が違います。【図1】にその内容を示します。パンチ寸法=穴加工とします。そして、ダイにクリアランスを取ります。ブランク抜きのときと設定が逆になります。製品はダイの上に残ります。スクラップはダイを通過して下に落ちます。
一般的には穴抜き加工によって、製品が反らないようにするために、可動ストリッパ構造で金型を作ることが多いです。材料押さえを働かせるためです。
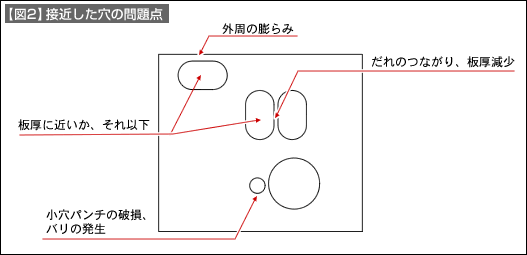
穴抜き加工で、【図2】に示すような状態にあるときには、注意しなければいけません。
【図2】に示した問題が発生する可能性があるからです。変形等が製品に影響があるようなときには、回避する対策を講じる必要があります。ここに示したものは、金型等の対策で解決することが望ましいです。
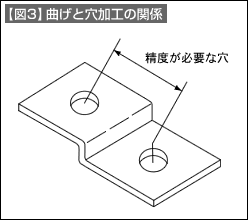
【図3】のように曲げをはさんだ位置に、関係精度を必要とする穴があった場合、曲げ前のブランクに穴加工すると、寸法が変動して問題となることがあります。『ブランク→曲げ→穴』の順序にして、変動要因を無くすような工程設計をします。
同様に穴数が多く、一度にすべてを加工できないことはよくあります。このようなときには、工程を分けて加工するようになります。そのときの注意事項としては、
1.関係精度を必要とする穴は同じグループとする
2.近接した穴で破損等の心配があるときには分ける
3.ラフ穴→精度穴の順で加工する
等に注意します。
ラフ穴の後に精度穴を加工するのは、穴が接近していた場合に、穴加工時に側方力の影響で、穴が変形しないようにする配慮です。