Question
カッターマークを消す作業を効率化したい
カッターマークを手作業で消していますが、時間がかかる上、技術的に難しいため品質が不均一になりがちです。効率のよい方法を教えてください。
Answer
カッティングファイバーを用いて効率化することが可能
- カッターマークがついてしまう理由
超硬スクエアエンドミルで加工すると、取り付け時や加工時の工具の振れ、機械主軸の熱変位などで、工具刃先の先端がワークに食い込む作用が働きます。これにより、引っかき傷のようなカッターマークがついてしまいます。
- カッターマークを抑えるのに有効な手段
超硬スクエアエンドミルから刃先にRのついた超硬ラジアスエンドミルに変更することで、工具刃先の先端がワークに食い込むことを防ぎ、カッターマークの発生を抑制できます。
また、エンドミルの保持具について、切削時の振れ精度及び保持剛性を高めることで切削精度と工具寿命特性が向上するため、コレット式ツーリングよりも焼きばめホルダを利用することがカッターマークを抑える有効な手段となります。 - カッターマークの効率的な除去方法
カッターマークの除去は、砥石や研磨布、フェルトバフなどを用いて、番手を上げながら手作業で行われるのが一般的です。この作業は、時間を要する上、技術難度が高いため品質が均一にならないという難点があります。
これを効率化する方法として、マシニングセンターでカッティングファイバーを利用する方法があります。- -カッティングファイバーは、金型研磨用セラミック砥石をブラシ状にしたもので、高い研削性を有します。
- -HRC57以下の材質であれば、ブラシのパス回数を増やすことで、最終的にRa=0.1μmまで向上させることができます。
- -繊維構造であるため研削力が最後まで持続し、またブラシ形状が変形しにくいため、安定した品質を持続することができます。
カッティングファイバーを利用する際のポイント
- -鉄系のワークには「白」ブラシをご使用ください。線材が太く剛性も高いため研削性に優れます。
- -快削材には「赤」ブラシをご使用ください。線材が細くワークへのなじみ性に優れます。「白」ブラシ使用時にエッジのダレが気になる場合、「赤」ブラシに変更してください。
- -バリ取りとは異なる使用方法となりますので、ブラシ送り速度を遅めに設定することがポイントです。
推奨送り速度:F500~1000mm/min(バリ取り時:F2000~3000mm/min) - -ブラシ線材の磨耗をコントロールして仕上がり品質を一層安定させるために、フロートホルダがあります。
カッターマーク除去対策例
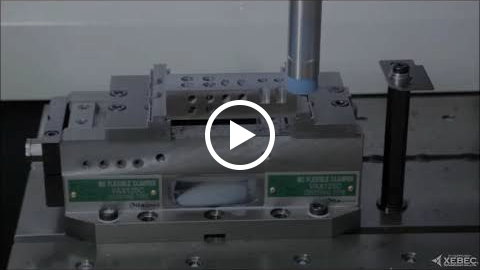
カッターマーク発生の抑制例