Question
曲面加工を高精度に仕上げるには?
金型の曲面形状を仕上げる際、手作業による磨き工程にかかる時間を減らすために、切削加工で、できるだけ高精度に仕上げたい。どのような方法が有効でしょうか?
Answer
高速ミーリングの有効性
ボールエンドミルによる曲面形状切削で良好な加工面粗さを得るには、1刃あたりの送り量とピックフィードを小さくしなければなりません。ところがそのような切削条件では、実送り速度が低下し、ツールパスが伸びるため、加工時間は長くなってしまいます。そこで、加工時間の延長を抑えながら加工面粗さを向上させるには、回転数を高める必要があります。回転数を高めると刃先の切削特性が向上し、バリの発生も抑えられ、加工面は高品位になります。
このような、微小な切り込みと高速回転を条件とする高速ミーリングは、小さい切削抵抗で安定した加工が可能になるため、工具摩耗の進行が遅いことも特徴です。ツールパスが長い仕上げ加工においても高精度な加工が長時間維持できます。
高速ミーリングのための工具選定
- (1)
- エンドミルの選定ポイント
高速ミーリングのためのエンドミルの刃形状は、「ネガティブなすくい角」や「ネガランド処理」など剛性を高める刃先処理が施されていることがポイントになります。
ただし、ネガティブな刃先形状は剛性が高くなる反面ポジティブなすくい角と比べて切れ味が悪くなります。よって、アルミ電極やグラファイトなど硬度がない材料においてはすくい角が大きく切れ味の良い工具を選定してください。 - (2)
- 保持具の選定ポイント
エンドミルを保持する際の突き出し長や保持精度も重要になります。エンドミルのワークへの接近性が高く、突き出し長を最小にすることができる焼ばめホルダは、高い保持精度と保持剛性を備えており、高速ミーリングには最適な保持具といえます。
オススメ商品のご案内
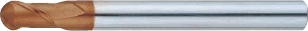
ネガティブなすくい角を持つボールエンドミル
XCPシリーズ超硬ボールエンドミル
調質鋼・高硬度鋼加工用・2枚刃/ショート・レギュラータイプ
XCP-HBEM2S
ここが特長!
- 調質鋼(~45HRC)から高硬度鋼(~65HRC)の被削材の加工に最適です。
- 硬度と耐熱性に優れたコーティングで高速加工にも対応できます。