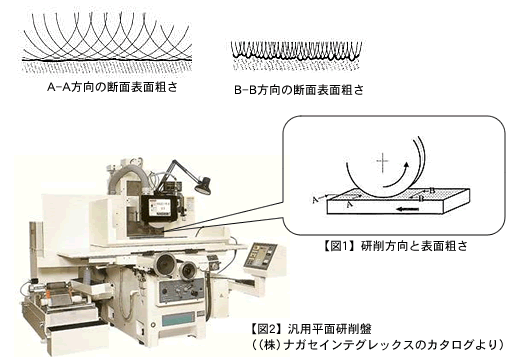
各種の加工法ごとに加工された形状や表面粗さなどに違いが生じます。この加工結果の主な理由は次の項目によります。
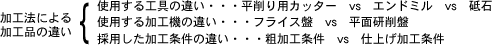
例えば、平面加工の場合、工具を高速回転させた工具を被削材に切り込ませ、直線状に動かすことで平面加工を行うが、工具の1回当りの加工除去深さと加工回数(通過回数)で平面の出来具合に違いが生じます。
|
したがって、ベテラン設計者は設備の組立図を設計した後の部品図展開の時点で、自動機の性能に適した部品加工法を部品図に指示します。
上表のa)~c)の加工法は、次のような使われ方が一般的です。
a)平削り用カッター → 黒皮除去、部品材料の粗取り、粗仕上げ加工など
b)エンドミル → 標準的な部品の平面加工用
c)平面研削砥石 → 基準平面、高精度な摺動面、精密仕上げ部品
平面研削盤の場合、加工方向も指示する場合がある。
例:摺動面の砥石加工では、摺動方向と同じ方向(下図の左側A-A方向)で加工