

電気めっきに限りませんが、表面処理の前作業としての、素地の表面調整は非常に大切です。要求される表面模様としては、めっき前の素地上に行なう重度のものと、めっき皮膜の膜厚内で対応できる軽度の模様付けがあります。
(1)バフ研磨
| 古くから行なわれている表面研磨法で、布製の研磨輪の周囲に研磨剤を付けて回転させて、素材を研磨する方法である。研磨剤を接着剤でバフに固定した、粗研磨用のエメリー研磨から、油性研磨剤をその都度付着させて研磨する艶出し研磨まで、研磨面の表面粗さの範囲は広い。バフそのものも、キャラコなど木綿製から麻製や、厚いボール紙製、繊維や獣毛、針金を織り込んだスクラッチバフなどがある。 | 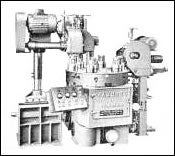 |
(2)バレル回転研磨
| 樽状の容器(バレル)にワークを入れて、回転させてワークの表面を研磨する。ワークだけを入れる場合と、これに研磨を促進する薬品の水溶液を加えて行なう方法(共ずり)と、ワークと共に研磨石や水溶液を加える(ストーン研磨)などがある。 | 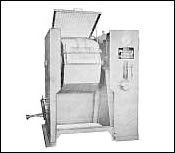 |
(3)振動バレル研磨
| バレルの回転に振動を与え、ワークと研磨石のすべり層以外の場所でも研磨できるようにしたもので、回転だけの研磨の数倍のスピードがある。 | 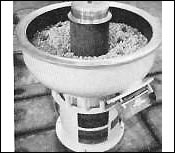 |
(4)ベルト研磨
| 研磨剤が固着したエンドレスのベルトを使って研磨する方法。エメリーバフに比べて研磨面が非常に広いので、研磨作業の効率がよい。 | 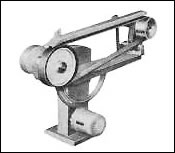 |
(5)ブラスト法
| 金属粒やセラミック粒子を空気圧や遠心力で吹き付けて、ワークの表面に梨地を形成する方法。 | 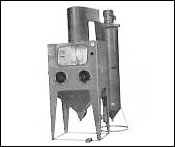 |
(6)その他
めっき層に模様付けをする方法には、ダイヤカット法、スピン模様付けなどがあるが、そのキズは極めて浅いことはいうまでもない。