

U曲げ加工では、【図1】に示すような変動がでやすいです。
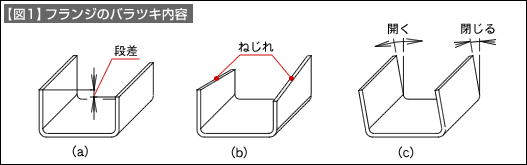
(a)は、左右のフランジが同じ高さとならずに段差ができる現象です。
(b)は、フランジがねじれる現象です。
(c)は、フランジの曲げ角度が、開いたり閉じたりする現象です。
これらの原因と対策を考えます。
【図2】を参照して下さい。
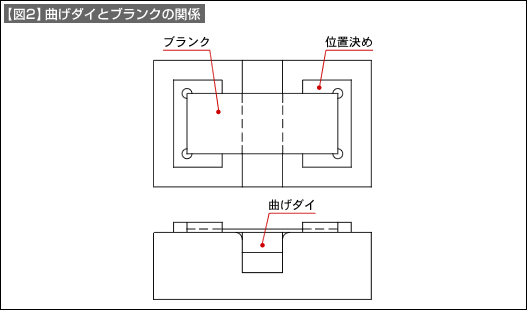
段差やねじれはブランクの位置決めが原因となることが多くあります。まず位置決めの点検が必要です。曲げがはじまると位置決めからブランクが離れてしまい、その後に変動が起きることがあります。材料押さえをしっかりと、しかも均一にすることが必要です。
【図3】は、フランジを圧縮して、左右のフランジを均一にする積極的な方法です。
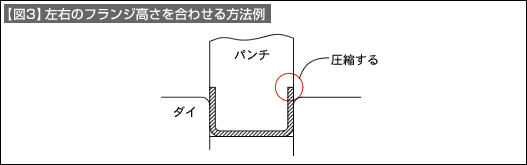
1度の曲げで行うことは難しいので、通常は曲げ後に修正します。フランジの曲げ高さと、板厚の比が小さなものに適します。比が大きくなると、フランジが途中で座くつをおこしてうまくいきません。フランジの曲げ角度が、開いたり閉じたりするのは、左右の曲げクリアランスが不均一なときに起きます。最初にチェックしましょう。左右のダイ肩半径や面粗さが不均一なときも同様です。材料の板厚変動にも注意しましょう。
以上に異常がないときには、曲げのスプリングバック対策が必要になります。