

パンチホルダは上型を保持する部品です。特別な例(パンチにシャンクを直接付けるなど)を除いて、上型を構成する部品はパンチホルダに取り付けられます。
パンチホルダには、上型の剛性を支える役割もあります。
上型にスプリングを使う構造の金型では、スプリングの長さに合わせて、ホルダの厚さを調節することもあります。
プレス機械への上型取付がシャンクでは不安となる大きな金型では、パンチホルダを利用して取り付けます。
取り付け方法のいくつかを示したものが、【図1】です。
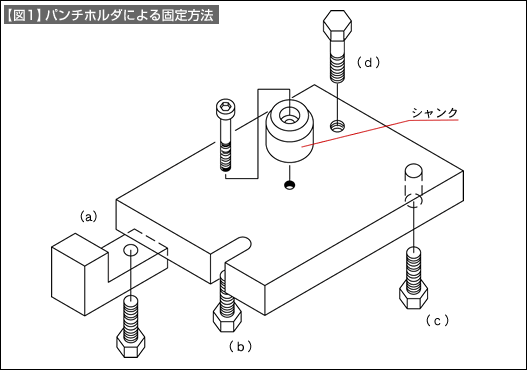
(a)は、クランプでの固定を想定したものです。パンチホルダはプレート状態のままで、何も手を加える必要はありません。
(b)は、U溝を使ってボルトで固定する方法です。ボルトサイズに合わせてU溝の設計が必要となります。
(c)は、ホルダに加工された穴とボルトを利用した固定方法です。
(d)は、ホルダに加工されたねじ穴とボルトを利用した固定方法です。
以上の方法が、よく使われているパンチホルダの固定方法です。
(a)(b)および(c)では、パンチホルダの厚さを統一することが段取りを楽にします。
(b)(c)および(d)では、プレス機械の仕様に合わせて、U溝位置や穴位置を加工する必要があります。
パンチホルダは厚さが重要な要因です。外周は溶断のままであってもかまいません。
金型の中心とプレス機械の中心を合わせる必要があるときには、位置決め用のシャンクを取り付けておくと便利です。