

プラスチック射出成形金型用部品の熱膨張について、基本知識を解説します。
プラスチック射出成形金型は、適正なキャビティ表面温度に保持するために、30~150℃の温度に保温されます。
他方、スプルー、ランナー、キャビティには溶融樹脂が流入し、180~300℃前後の樹脂から受熱します。
金属は、一般に温度が上昇すると熱膨張をします。従いまして、プラスチック射出成形金型の構成部品も熱膨張をしています。
熱膨張は、ガイドポスト-ガイドブッシュの勘合を阻害したり、スライドコアの動きを悪くしたり、コアピンの寸法が膨らんだりする影響を与える場合があります。
基礎的な熱膨張の寸法変化は、次式で計算ができます。
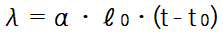
λ:熱膨張による寸法の伸び(mm)
α:金属の線膨張係数(1/℃)
ℓ0:初期長さ(mm)
t:初期温度(℃)
t0:加熱後の温度
代表的な金型用鋼材等の線膨張係数を下記に示します。
|