

アンダーカット量の比較的小さな成形品の処理構造の一つとして「浮上コア構造」があります。 浮上コア構造は、スライドコア構造や傾斜ピン突き出し構造と比較しますと、構造がシンプルであり、金型の製作コストが低減され、さらに作動時のトラブル発生リスクも低く抑えることができます。
【図】には、浮上コア構造の例を示します。
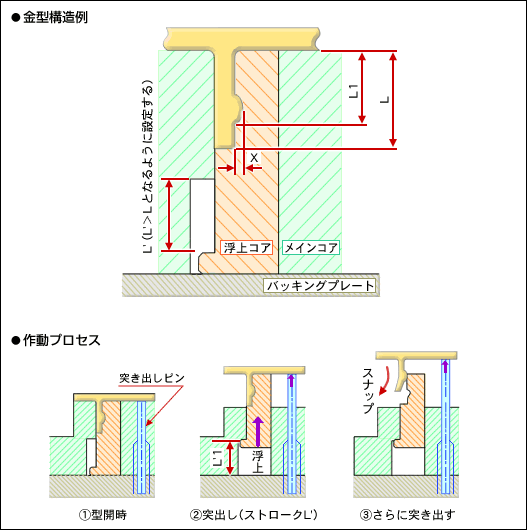
アンダーカット形状は、メインコアから分割されている浮上コアに彫り込み加工されます。 浮上コアの底部には、つば部を設けておきます。
浮上コアは、型開き後、エジェクターピンによって成形品を突き出した際に、アンダーカット部形状と一緒に浮上してゆきます。
浮上コアのつば部が、メインコアのストッパー部分に接するストロークL’だけ移動しますと、さらにエジェクターピンは、成形品を突き出して行きます。
そうしますと、まだ完全に冷却しきれていない暖かい成形品のアンダーカット部のリブは、弾性変形してスナップ(しなる)します。
このようなプロセスにより、アンダーカット部は金型から取り出すことができます。
浮上コア構造を採用する場合には、アンダーカット部の端部になだらかなRを設けることがノウハウです。
また、アンダーカット部の形状は、スライドコア構造等によって形成された形状と比較しますと、離型時につぶされる分だけ形状精度が劣りますので、あらかじめその事は理解をしておく必要があります。