Question
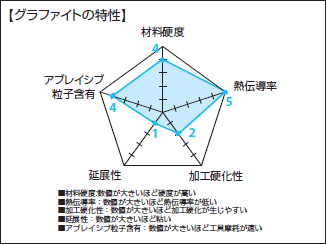
グラファイトの特性
グラファイトは、炭素を主成分とする粉末焼結体です。微小な炭素粒子が超硬材料のバインダーを削除するため、チッピングなどによる工具寿命の低下が懸念されます。
Answer
工具選定のポイント
ダイヤモンドコートやDLCコートなどのコーティングが施された超硬合金工具を選んでください。 刃形状としては、すくい角が大きく、切れ刃のシャープな工具を選んでください。グラファイトは脆性材料のため、摩耗やチッピングによって切れ刃の鋭さが鈍るとワークに欠けが生じやすくなります。
加工方法のポイント
粉末化した切りくずが工作機械の摺動部に侵入すると摺動面に摩耗が生じて工作機械の老朽化を促進させます。また、切りくずが粉塵として空気中に飛散すると作業環境を悪化させます。切削ポイント近くで切りくずを吸引する、切削液を十分にかけて絶えず切りくずを排出するなどの対策をとってください。
グラファイトは脆性材料のため、ワークの欠けを防止するには仕上げ加工時に適切な切り込み量を設定することがポイントになります。
オススメ商品のご案内
ダイヤモンドコーティングにより耐久性が格段に向上
グラファイト加工用ダイヤモンドコート
超硬ボールエンドミル
2枚刃/スタブ・ロングネックタイプ(深リブ用)
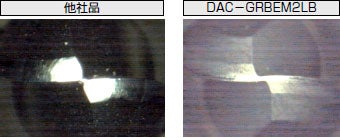
DAC-GRBEM2LB

- 驚異的な耐久性を誇るダイヤモンドコートのロングネックボールエンドミルです。
DIAコートシリーズ グラファイト加工用 DCES4000 4枚刃スクエア
グラファイト加工用・DIAコートシリーズ/ スクエア4枚刃・刃長3~4D
- ダイヤモンドコーティング膜により、抜群の耐摩耗性を実現。
- 密着性に優れたコーティング膜で長寿命。
DGエンドミルシリーズ 2刃グラファイト用 ロングネック ボールエンド形 DG-LN-EBD
グラファイト加工用・DGシリーズ/ スクエア4枚刃・刃長2D

- スムースなダイヤモンドコーティングにより低抵抗でワークの欠けを抑制。
ダイヤモンドコーティング 2枚刃エンドミル DCSE235
グラファイト加工用・ダイヤモンドコーティングシリーズ/スクエア2枚刃・刃長3D
- 独自のダイヤモンドコーティングの採用で、グラファイトや高シリコンアルミニウム合金の加工に対して高い耐久性を発揮。
エポックHDコーティング ディープボールエンドミル EGDB2□□□-□□-HD
グラファイト加工用・エポックHDコーティングシリーズ/ボール2枚刃・刃長3D
- ダイヤモンドコーティング専用母材、独自の前処理技術を採用し、密着性を向上。
- 耐剥離性に優れたダイヤモンドコーティング。
|
その他のタイプ |
||
■加工テスト事例
■切削試験条件
| 工具 | ダイヤモンドコート超硬ボールエンドミルR1-有効長10 (DAC-GRBEM2LB1-10) |
|---|---|
| 被削材 | グラファイト(ISO63) |
| 加工方法 | 等高線一方向加工(荒~仕上側面加工) |
| 回転数 | 6,300min-1(周速40m/min) |
| 送り速度 | 750mm/min(一刃送り:0.03mm/tooth) |
| 切り込み | Ad:0.13mm Pf:0.13mm |
| クーラント | 水溶性切削液 |
| 使用機械 | マシニングセンタ |
| ツーリング | コレットチャック |
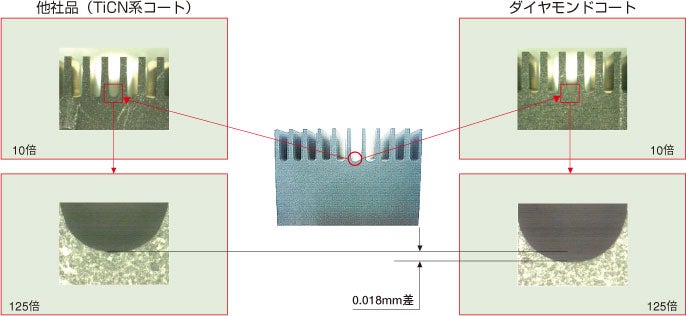
結果