Question
銅電極を切削加工するときのポイントは?
[被削材例]
タフピッチ銅、無酸素銅、テルル銅、銅タングステン
Answer
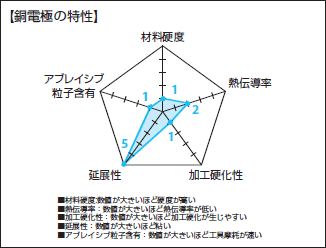
銅電極の特性
銅および銅合金は、延性が大きく、切れ味の悪い工具で切削すると仕上げ面粗さ精度の低下や加工変形などが懸念されます。さらに、軟質のためバリが発生しやすいことも特徴です。
工具選定のポイント
切削時の溶着、および仕上げ面粗さ精度の低下を防ぐために、すくい角が大きく切れ刃のシャープな工具を選んでください。
加工方法のポイント
低速切削は避け、切削速度を高めた切削条件が、良好な加工面を得、バリの発生を抑えるうえで有効です。また、クーラントの種類によっては化学反応を起こし、ワークを腐食させることがありますので、クーラントの選定の際には十分ご注意ください。
オススメ商品のご案内
銅電極加工に適した刃先を備えたロングネック超硬エンドミル


電極加工に必須のボールエンドミルにもCrNコーティング品

エポックSD(S-DLC)ディープボール
エポックSD/ボール2枚刃・刃長0.5D~1D/ロングネック
ここが特長!
- 硬度60GPa、耐熱600°を超える三菱日立の新コーティング品。
- 発熱が少なくアルミや樹脂などのドライ切削に最適。
- 高い耐溶着性、アルミ合金・銅の加工に最適。
CRN2MB 銅電極加工用2枚刃CRNコートボールエンドミル(M) 【追加工対応品】
銅電極加工用/ボール2枚刃・刃長2D
ここが特長!
- 「CRNコーティング」の採用により、銅電極加工用として優れた耐溶着性を発揮します
2刃 銅・アルミ合金・プラスチック用 ボールエンド形 CRN-EBD 【追加工対応品】
非鉄合金用/ボール2枚刃・刃長2D~2.5D
ここが特長!
- CrNコーティングと切れ味の良い刃形により銅、銅合金のドライ切削も可能としたボールエンドミル。
CRN-ES2000 銅電極加工用 2枚刃スクエア 【追加工対応品】
銅電極加工用/スクエア2枚刃・刃長3D~4D
ここが特長!
- 銅切削に有効なCrNコーティングにより長寿命
- 銅専用刃形設計で良好な切削加工品位を実現
加工テスト事例
| 工具 | CrNコート2枚刃スクエアエンドミルφ6 (CRN-CUEM6) |
|---|---|
| 被削材 | タフピッチ銅 |
| 加工方法 | 側面切削 |
| 回転数 | 4,000min-1 (周速75m/min) |
| 送り速度 | 200mm/min (一刃送り:0.025mm/tooth) |
| 切り込み量 | Ad:9mm Rd:1.2mm |
| クーラント | 油性切削油 |
| 使用機械 | マシニングセンタ |
| ツーリング | コレットチャック |
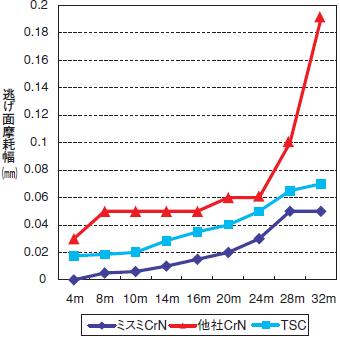
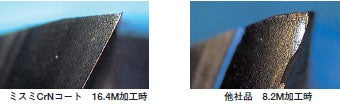
結果
ミスミCrNコート品はTSコート、他社CrNと比較して摩耗の進行が遅く、切削面粗さも良好。