

高送りラジアスエンドミル MPEN
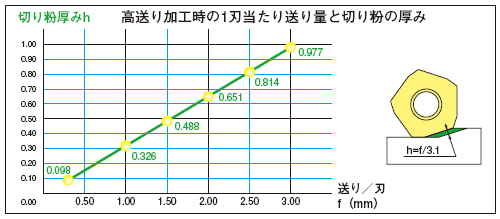
一刃当たりの送り量と切り粉の厚み
設定された1刃当たりの送り量f に応じて、排出される切り粉の厚みhは変化します。
突込み加工 vs. 傾斜切削
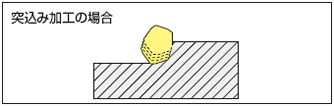
突込み切削の場合、切れ刃にかかる切削力が過負荷になり、振動
やチッピングの原因となりますので、1刃当たり送り量f を0.5mm
以内に抑えてご使用ください。
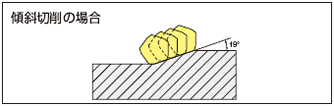
傾斜切削を行う場合は19°のアプローチ角で加工することにより、
1刃当たり送り量f を突込み加工よりも多くすることが可能です。
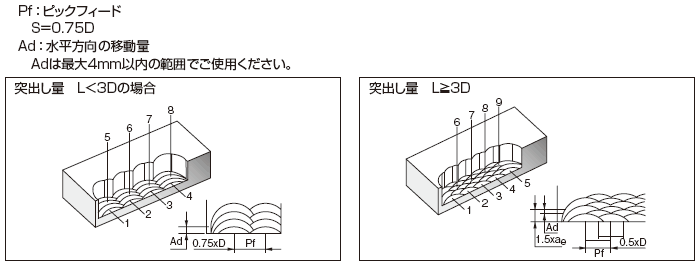
プランジ加工
工具突出し長に応じて、下記の方法でプランジ加工を行ってください。
その他の加工
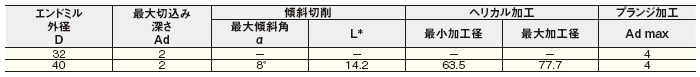
 L*は最大傾斜角αにて最大切込み深さAdを加工するのに必要な距離を示しています。
- φ32のエンドミルは傾斜切削、ヘリカル加工にはご利用いただけません。
- 上記の加工を行う際には送り速度を通常の60%以下に落としてご使用ください。