

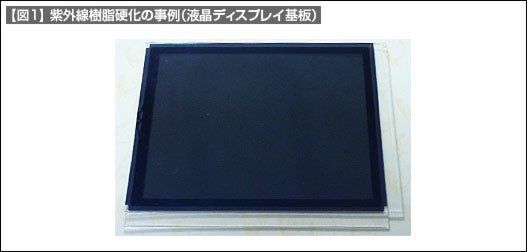
・2個の部品の位置調整後の位置決め方法として、紫外線硬化樹脂を採用する場合が多い(図1、2)。
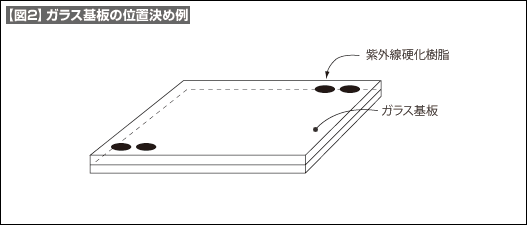
・これは、紫外線硬化樹脂の採用により次のような利点を得ることができる。
1) 樹脂硬化が短い時間でできる
2) 樹脂硬化時の熱変形が回避できる
3) 紫外線が透過できれば(例:ガラス板など)裏面側での硬化接着ができる
・しかし、処理作業が不適切な場合は樹脂硬化後に位置ずれを生じる。
・紫外線硬化樹脂による位置ずれの主な要因には次の内容がある。
a) 紫外線硬化樹脂の塗布量にバラツキがある(図3)
(少ない・・強度不足、多すぎる・・硬化収縮のバラツキで位置ずれ)
b) 紫外線硬化樹脂の塗布位置毎の紫外線硬化条件(照度×照射時間)にバラツキがある
c) 接着面の接着性にバラツキがある
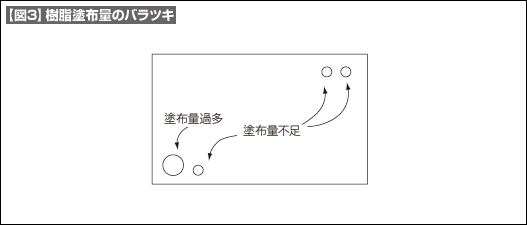
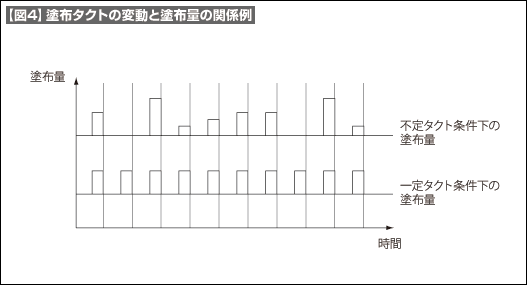
・樹脂塗布量のバラツキは、樹脂塗布ディスペンサからの塗布量の変動が主な原因で、この現象は、ア)樹脂粘度の変動、イ)塗布タクトの変動による樹脂状態(粘度、ディスペンサ吐出口での樹脂状態、他)の変動、ハ)樹脂自体の変質などによる。
・紫外線硬化条件のバラツキは、紫外線ランプの寿命劣化による照度低下や樹脂塗布位置のずれによる硬化状態の変動などによる。
・接着面の接着性のバラツキは、前工程での洗浄品質の変動などによる。
・上記の位置ずれ要因の主な原因と対策事例を以下の表にまとめた。
| 位置ずれの要因 | 不具合の主な原因 | 対策事例 |
|---|---|---|
| a) 樹脂塗布量のバラツキ | 1) 樹脂塗布ディスペンサによる 樹脂塗布量のバラツキ |
1) 樹脂周辺温度の安定化 樹脂塗布タクト安定化のための 捨塗布処理(図4) |
| b) 紫外線硬化条件バラツキ | 1) 紫外線ランプの寿命 2) 塗布樹脂の塗布位置のずれ |
1) 紫外線の照度の計測管理 2) 塗布位置の安定化 |
| c) 接着面の接着性バラツキ | 1) 接着面の汚れ | 1) 前工程の洗浄品質の安定化 接着面のプライマー処理 |
注意点など
・紫外線硬化樹脂を使用する場合、蛍光灯の光がディスペンサ内の紫外線硬化樹脂に当たらないように黒色カバーで覆う等の処理が必要。
・樹脂塗布位置のバラツキは、塗布されるワークの位置決め精度とディスペンサから放出される樹脂の放出方向が主な要因である。