

前回の解説では、基本的なキャビティ寸法の決定方法を説明しましたが、今回は、応用編を解説したいと思います。
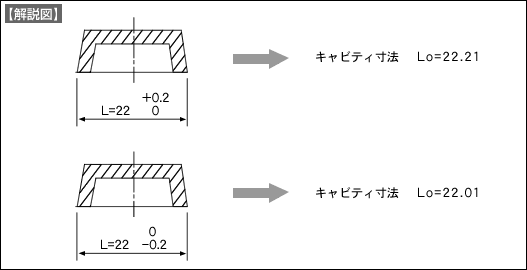
応用例1:成形品の寸法公差が片側公差の場合(±公差でない場合)
成形品の寸法公差が22の場合を取り上げてみます。
- 失敗例)L0
- =(1+α)×L
- =(1+0.005)×22
- =1.005×22
- =22.11
この計算結果に基づいて、キャビティを製作してしまった場合、成形品の寸法ばらつきの確率は、+方向、-方向が同じ確率で分布すると考えられますので、予測よりも収縮が大きくなってしまった場合は、-側の公差から外れてしまう危険があります。
そこで、このような片側公差の場合には、公差の幅の中心を狙って収縮の計算をします。
- 適切な例)L0
- =(1+α)×L
- =(1+0.005)×(22+(0.2/2))
- =1.005×22.1
- =22.21
応用例2:成形品の寸法公差が片側公差の場合(±公差でない場合)
成形品の寸法公差が22の場合を取り上げてみます。
- 失敗例)L0
- =(1+α)×L
- =(1+0.005)×22
- =1.005×22
- =22.11
この計算結果に基づいて、キャビティを製作してしまった場合も、前述の例と同様に、予測よりも収縮が小さくなってしまった場合は、+側の公差から外れてしまう危険があります。
そこで、この場合にも、公差の幅の中心を狙って収縮の計算をします。
- 適切な例)L0
- =(1+α)×L
- =(1+0.005)×(22-(0.2/2))
- =1.005×21.9
- =22.01
このように、成形品の成形品の寸法公差ごとに、キャビティ寸法は適切に決定をします。