

今回は、成形収縮率を利用して、キャビティの寸法を決定する方法を解説します。
まず、成形収縮率αを決定します。
例)α=0.005
次に、決定しようとする成形品の寸法を選びます。(寸法公差が±公差の場合)
例)22±0.05
続いて、求めようとするキャビティの寸法を【式2】を用いて計算します。
L0=(1+α)×L…【式2】
ただし、
- L0
- :キャビティの寸法(mm)
- L
- :成形品の寸法(mm)
- α
- :成形収縮率
- 例)L0
- =(1+α)×L
- =(1+0.005)×22
- =1.005×22
- =22.11
従って、キャビティの寸法は22.11mmが理論上のターゲット寸法となります。
さらに、22.11mmの計算寸法を機械加工性と試作後の金型修正を考慮して、若干の調整を行います。幅22.11mmの金型部品を機械加工することは、今日の工作機械を使用すれば勿論可能なのですが、加工寸法が0.01mm単位で指示されていると、加工コストが高くつきますので、できれば0.01mmの端数は偶数に丸めておきたいところです。
仕上がって、22.11→22.10 または、 22.11→22.12
と修正します。
どうしても精密に加工したい場合には、22.11のままでも差し支えはありません。
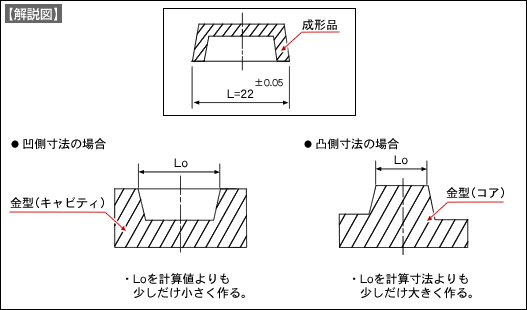
最後に、計算した寸法が金型の状態で凹側の場合、凸側の場合によってもう1回調整をします。
凹側の場合は、後で金型修正が可能なように、若干小さめに作ることも可能です。
この場合、22.10→22.08 または、 22.12→22.08 のように修正します。
凸側の場合は、若干大きめに作ります。
この場合、22.10→22.12 または、 22.12→22.14 のように修正します。
金型修正しなくても良いと経験に基づき判断できる時には、これらの調整は不要です。