

Question
止まり穴加工で底面コーナー部の傷を防止したい
止まり穴加工で、底部コーナーの切削面にビビリ発生・切れ刃の食い込みなどに起因する傷の発生があると、ワークの強度・品質などに影響を及ぼす場合があります。こうした問題に対する解決策を教えてください。
Answer
ビビリ、傷の発生原因と対策例
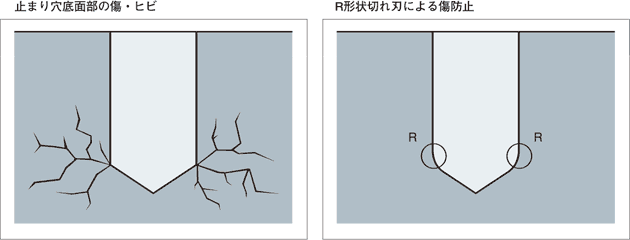
止まり穴底面部の切削時に発生する振動は、切削面の粗さ精度低下や傷発生などの直接的な原因になります。そのため、以下のような対策が有効になります。
- 工具の切れ刃形状
工具の外周コーナー部に面取りを施したエンドミル・リーマや、R形状の切れ刃を有するものを用います。 - 振れ精度の向上
振れ精度の高い工具、工具保持剛性と振れ精度が高い保持具の選択と管理が大切です。 - 加工中の管理
切削中は、工具摩耗の進行を確実に把握し、過度な摩耗状態で工具を用いないことも重要です。
オススメ商品のご案内
コーナーラジアス付ドリルで止まり穴のクラック回避
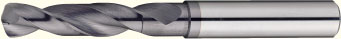
コーナーラジアス付リーマシリーズ豊富なラインナップ
超硬底刃付ストレートリーマ
コーナーラジアスタイプ
SEC-RMSRC
ここが特長!
- コーナー部にラジアス加工を施すことで、止まり穴底部のクラックを防止できます。
- ラジアス寸法を100分の1mm単位で自由にお選びいただける高精度仕上げ用工具です。
超硬底刃付ストレートリーマ
ロング/コーナーラジアスタイプ
SEC-RMSRCL

ここが特長!
- 上記SEC-RMSRCのロングタイプです。
- 深穴やワーク深部の穴仕上げ加工に効果を発揮する高精度仕上げ用工具です。