

Question
深穴加工に時間がかかり、非効率で困っている
従来は、工具径の10倍を超えるような深穴加工はガンドリルを使用していましたが、加工に時間がかかってしまいます。
ソリッドドリルで高速加工をするにはどのような工具を選定し、どのような手順で加工すればよいのでしょうか?
Answer
正しい深穴加工の方法
ソリッドドリルで深穴加工を行う場合、深穴専用に設計された深穴用ロングドリルを使用します。
ただし、深穴用ロングドリルは溝長・全長ともに長く工具剛性が低下するため、振れの発生に注意が必要です。
深穴用ロングドリルでの深穴加工では、通常の穴加工とは異なり、高精度な前加工と切削条件の調整などが加工のポイントになります。以下に、代表的な深穴加工の手順を示します。
- ガイド穴加工
ガイド穴の加工には、加工穴径と同径または0.05mmほど大きい径のドリルを選定してください。
高精度な穴あけには、ガイド穴の精度向上も重要ですので、ガイド穴のリーマ仕上げなども効果的です。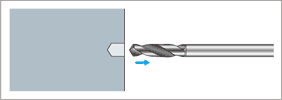
- 低回転の挿入
ガイド穴の底部近くに達するまでは、切削回転で回さず、停止または低回転で挿入します。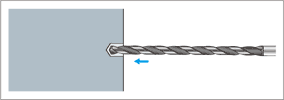
- 切削回転
切削回転まで上げ、加工をスタート・実行します。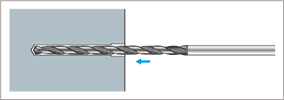
- 加工後
加工が終了したら穴の底部からドリルを離し、低回転状態にまで回転を落とした後に引き抜きます。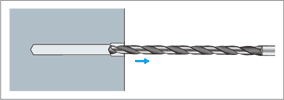
オススメ商品のご案内
高能率深穴加工を実現する超硬ロングドリル

ここが特長!
- 特殊ドリル溝形状により切りくずの排出を促進させます。
- 内部給油により、効率よく切りくずを排出し、工具寿命も向上させます。(TAC-HSDXLのみ)
ダブルマージンで高精度かつ安定加工を実現
TiAINコート超硬ドリル
ダブルマージン付/エンドミルシャンク/レギュラー
TAC-WMESDRA

ここが特長!
- ドリルの外周の4カ所にマージン部を設けることで、直進度の高い安定した穴加工が可能となります。
- 一般鋼からステンレス鋼まで幅広い被削材に対応できます。
- 超微粒子超硬合金+TiAINコートとの組み合わせにより耐摩耗性に優れ、高速加工が可能です。