

Question
H7公差の穴をより高能率・高精度加工する方法を教えてほしい
穴径公差の図面指示が「H7」となっていることが多くあります。
リーマによる仕上げ工程も含めると長時間の加工が必要となり、今回高速化の方法を検討することになりました。H7公差穴加工の高能率化・高精度化を実現する方法を教えてください。
Answer
リーマ加工による加工速度向上の限界
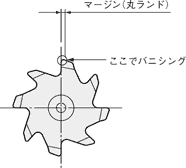
穴仕上げに多く用いられているリーマは、切削とバニシングの両機能により穴を所定の寸法と面粗度に仕上げます。そのために、(1)ドリルによる下穴精度で最終の穴精度が左右される、(2)バニシング機能があるため加工速度を高めるには限度がある、などの制約条件が考えられます。
ハイス・超硬リーマ加工速度比較
【加工内容】
- 被削財:S50C
- 穴径:φ6
| 比較工具 | 送り速度 (弊社推奨条件表より) |
|---|---|
| SEC-HR (弊社超硬リーマ) |
42.4mm/min~144mm/min |
| HRST (弊社ハイスリーマ) |
44.5mm/min |
ボーリングエンドミルによる穴の高速仕上げ加工の提案
リーマに代わる穴の仕上げ加工方式で、ボーリングエンドミルを用いた高速穴仕上げ加工をご提案します。
この工具は切削のみで穴仕上げを行うため、リーマと異なり、高速回転・高送り切削で穴の仕上げ加工が可能になります。加工時間を大幅に短縮でき、コストダウンを実現するというメリットが期待できます。
その他の特長として、ボーリングエンドミル切削は、下穴の曲がりや穴のピッチ精度の補正も可能なことが挙げられます。
オススメ商品のご案内
超硬ボーリングエンドミルが登場
従来、大径穴の仕上げにのみ利用されていたボーリング工具が、通常径の穴仕上げ加工用にも登場しました。

ここが特長!
- 高い面粗度を保ちながらの高速切削が可能です。
- 直芯度の高い下穴補正を実現します。
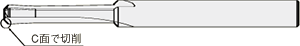
加工事例:高速穴あけ加工
| 使用工具 | TAC-BREM3R |
|---|---|
| サイズ | 直径=6、全長=105、刃長=32 |
| 被削材質 | S50C |
| 回転速度 | 4,770min-1 |
| 送り速度 | 1,190mm/min |
| 穴深さ | 24mm |
| 使用機械 | キタムラ機械製作所 |
| クーラント | なし |
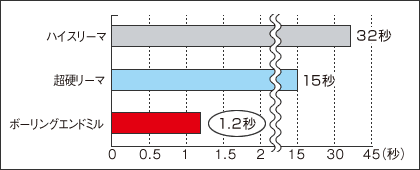
1穴加工時間比較
穴径測定
入り口:6.020mm 出口:6.010mm
超硬リーマと比較したところ加工時間は約18分の1となり、かつ同等の精度を実現。