

Question
工具の抜け際に発生するバリをうまく処理するには?
工具の抜け際に発生したバリを除去するのに、かなりの時間を要しています。
なぜ、バリが発生するのでしょうか?また、発生してしまったバリを、短時間で処理するにはどのような方法がありますか?
Answer
バリ発生について
工具の抜け際で、空間に飛び出した削り残し部分がバリとなります。
被削材別で見ると、アルミ・銅合金のような軟質材では大きなバリ、高硬度材の場合は小さなバリ、鋳鉄では負のバリ(欠け)など、被削材に応じて異なったバリが発生します。
その他のバリ発生事例として、切削面の「むしれ」があり、切削加工ではバリ発生は避けられない現象と言えます。
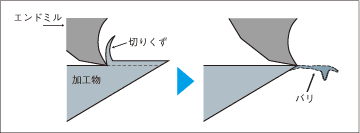
バリの抑制方法
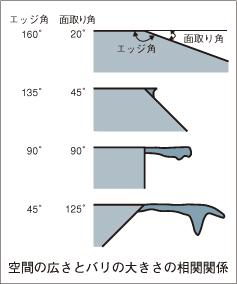
- バリ発生の空間を極力無くす
工具の抜け際に発生するバリを抑えるには、バリ発生の空間を無くす事が有効であり、例えば抜け際に面取りをほどこすなど、空間を狭める対策などが考えられます。 - 切削条件でバリを抑える
削り残しを最小限に抑えるには、最適な工具、切削条件の選択が必要となります。
・すくい角が大きく、シャープな切れ刃の工具を選択する。
・切削速度を上げ、切削特性を高める。
・特に仕上げ切削では、切り込み量と送り量を最少にする。
バリの除去方法
面取りエンドミルを使用し、バリを取るのが有効です。
オススメ商品のご案内
バリ発生の空間を狭め、バリの除去にも最適な面取りエンドミルシリーズ
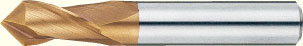
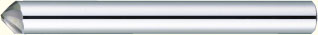
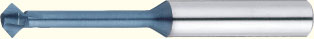
バリ発生の空間を無くす「面取り刃付きエンドミルシリーズ」
超硬直刃エンドミル
2枚刃・スクエア 面取り刃付タイプ
SSCMEM
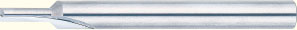
ここが特長!
- 穴・側面加工と同時に、バリ発生の空間を無くします。直刃の形状により、仕上げ面も良好になります。最短でAストーク(翌日出荷)に対応しており、コーティングも同時にご指定が可能です。