

射出成形品のパーティング面の周囲にバリが発生したり、成形品のスプルー付近の高さ寸法がプラスしてしまった経験はありませんか。
計算の前提となる可動側型板の形状を【図1】に示します。
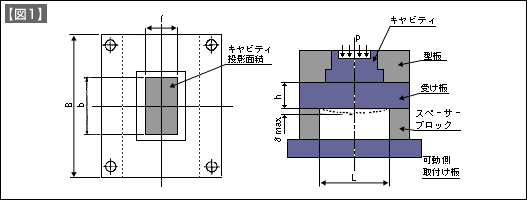
最大のたわみδmaxは、型板の中心線上に発生します。
計算式は、下記の通りです。
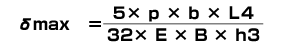
- B
- :型板の幅(mm)
- L
- :スペーサーブロック内側の間隔(mm)
- h
- :受け板の厚さ(mm)
- l
- :キャビティ内圧pを受ける部分の長さ(mm)
- b
- :キャビティ内圧pを受ける部分の幅(mm)
- p
- :キャビティ内圧(kgf/cm2)
- E
- :材料の縦弾性係数(ヤング率)(kgf/cm2)
- σmax
- :受け板の最大たわみ(mm)
下記に型板のE(縦弾性係数)と、p(キャビティ内圧力)の主要なデータを示します。
| 型板の材種別 | Eの値 |
| 材質 | E(kgf/cm2) |
| S50C | 210×104 |
| プリハードン鋼 (SCM440系) |
230×104 |
| 超々ジュラルミン | 73×104 |
| キャビティ内圧力pの目安 | (kgf/cm2) |
| 射出圧力低目 | 200~400 |
| 射出圧力高目 | 400~600 |
上記の計算式は、近似計算を行うための式です。実際には、型板には、スライドコアのポケット穴やエジェクターピン用の穴などが加工されておりますし、キャビティの形状も一律な形状ではありませんから、正確なたわみの計算を行うことは、事実上困難であると言えます。
従いまして、近似計算により基礎的な計算を行い、安全側になるように補正をしたり、余裕率を考慮するのが現実的な手段です。