ツール用品技術窓口
超硬直刃スクエアエンドミル 2枚刃
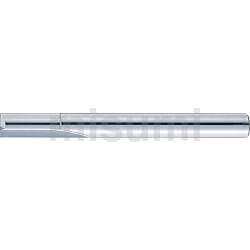


未確定:候補が26型番あります。
- 単価(税別)
- -円
- 合計(税別)
- -円(税込価格:-円)
- 出荷日
- -(参考出荷日:-円)
商品仕様

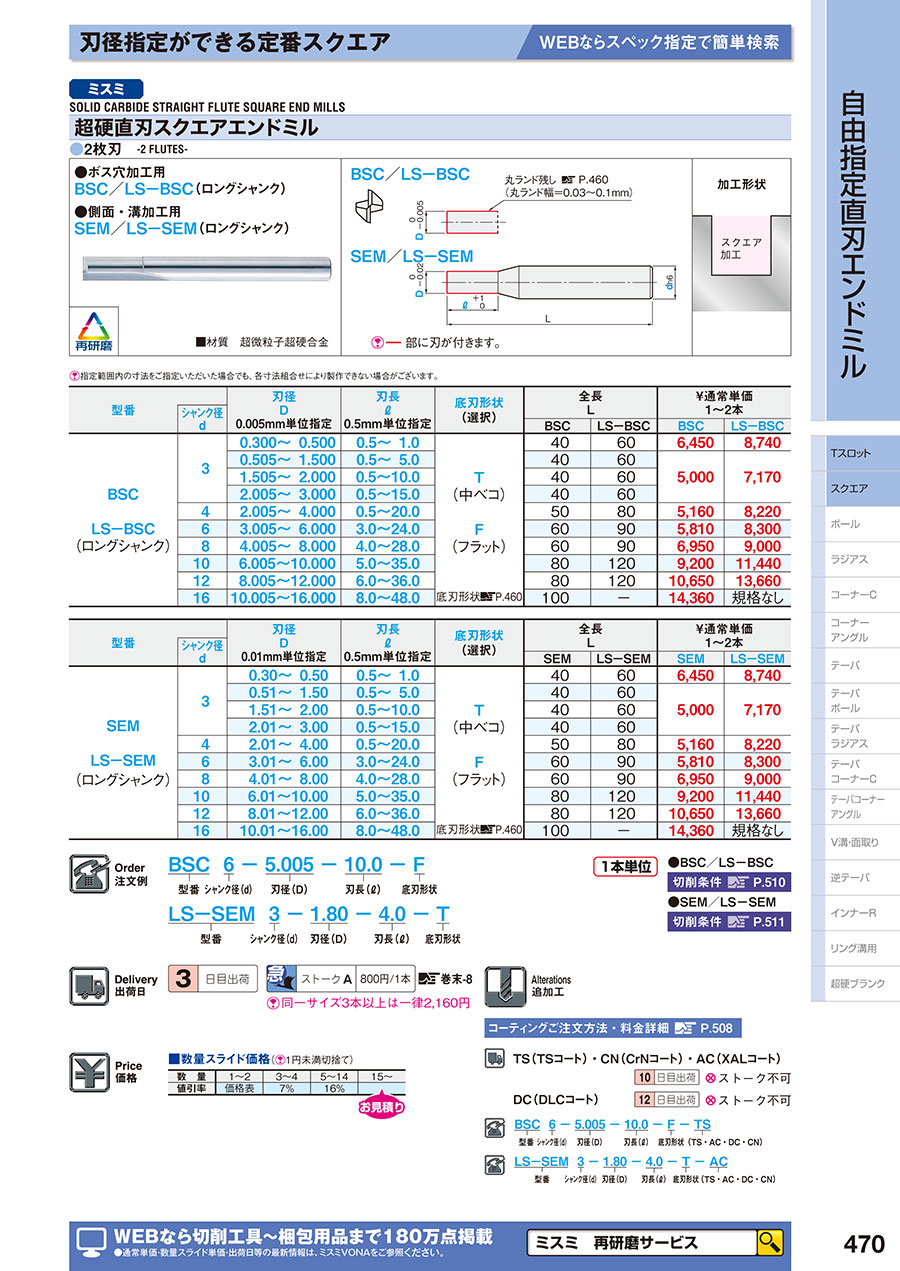
型番表示方法

外形図をご参照の上、『絞り込み条件』より、ご希望の寸法を指定
① 「シャンク径d」 選択
BSC6(シャンク径Φ6)
② 「刃径D」 0.005㎜単位指定
BSC6-4.005(刃径4.005㎜)
③ 「刃長ℓ」 0.5㎜単位指定
BSC6-4.005-10.5(刃長10.5㎜)
④ 「底刃形状」 T(中ベコ)・F(フラット)選択
BSC6-4.005-10.5-F(底刃形状フラット)
選定サポート情報
●底刃形状・T(中ベコ) :底刃すかし角が1°30'程度付いています。通常の加工時にご利用をおすすめします。
・F(フラット):底刃すかし角が付いていないためワークをフラットに仕上げます。座繰り加工などにご利用ください。

●丸ランド(リーマ形状)
丸ランド幅とは外周刃部の逃げ角の付いていない円筒部分の幅を指します。
これによりバニシング作用がはたらき、加工面の面精度をあげることができます。

規格表

| 型番 | 刃径 D 0.005mm単位指定 | 刃長 ℓ 0.5mm単位指定 | 底刃形状 (選択) | 全長 L | ||
| シャンク径 d | ||||||
| BSC | LS−BSC | |||||
| BSC LS−BSC (ロングシャンク) | 3 | 0.300〜 0.500 | 0.5〜 1.0 | T (中ベコ) F (フラット) | 40 | 60 |
| 0.505〜 1.500 | 0.5〜 5.0 | 40 | 60 | |||
| 1.505〜 2.000 | 0.5〜10.0 | 40 | 60 | |||
| 2.005〜 3.000 | 0.5〜15.0 | 40 | 60 | |||
| 4 | 2.005〜 4.000 | 0.5〜20.0 | 50 | 80 | ||
| 6 | 3.005〜 6.000 | 3.0〜24.0 | 60 | 90 | ||
| 8 | 4.005〜 8.000 | 4.0〜28.0 | 60 | 90 | ||
| 10 | 6.005〜10.000 | 5.0〜35.0 | 80 | 120 | ||
| 12 | 8.005〜12.000 | 6.0〜36.0 | 80 | 120 | ||
| 16 | 10.005〜16.000 | 8.0〜48.0 | 100 | − | ||
| 型番 | 刃径 D 0.01mm単位指定 | 刃長 ℓ 0.5mm単位指定 | 底刃形状 (選択) | 全長 L | ||
| シャンク径 d | ||||||
| SEM | LS−SEM | |||||
| SEM LS−SEM (ロングシャンク) | 3 | 0.30〜 0.50 | 0.5〜 1.0 | T (中ベコ) F (フラット) | 40 | 60 |
| 0.51〜 1.50 | 0.5〜 5.0 | 40 | 60 | |||
| 1.51〜 2.00 | 0.5〜10.0 | 40 | 60 | |||
| 2.01〜 3.00 | 0.5〜15.0 | 40 | 60 | |||
| 4 | 2.01〜 4.00 | 0.5〜20.0 | 50 | 80 | ||
| 6 | 3.01〜 6.00 | 3.0〜24.0 | 60 | 90 | ||
| 8 | 4.01〜 8.00 | 4.0〜28.0 | 60 | 90 | ||
| 10 | 6.01〜10.00 | 5.0〜35.0 | 80 | 120 | ||
| 12 | 8.01〜12.00 | 6.0〜36.0 | 80 | 120 | ||
| 16 | 10.01〜16.00 | 8.0〜48.0 | 100 | − | ||
■数量スライド価格([ ! ]1円未満切捨て)
| 数 量 | 1〜2 | 3〜4 | 5〜14 | 15〜 |
| 値引率 | 価格表 | 7% | 16% | [お見積り] |
納期

追加工

推奨切削条件
超硬直刃ボス加工用エンドミルによる切削

- この表は、左記の加工条件を基準に作成してあります。
- 機械、チャックは剛性のある精度の高いものをご使用ください。
- 切削油は被削材に適したものを選定してください。
- 刃径の90%以上の径のドリルで下穴をあけた後、ご使用ください。
- ご使用の機械で回転速度が上がらない場合は、送り速度と回転速度を同じ比率で下げてご使用ください。
- ロングシャンク(LS-)は送り量・回転速度ともに下記条件の70%でご使用ください。
型番 BSC
| 被削材 | 機械構造用炭素鋼 (S45C~S55C) | 合金工具鋼 (SKD、SUS、SCM) | 調質鋼(35~40HRC) (HPM、NAK) | |||
|---|---|---|---|---|---|---|
| 刃径D | 1回転当たりの送り量 (feed/rev) | 回転速度 (min-1) | 1回転当たりの送り量 (feed/rev) | 回転速度 (min-1) | 1回転当たりの送り量 (feed/rev) | 回転速度 (min-1) |
| 0.3~0.5 | 0.05~0.08 | 12,700~19,100 | 0.02~0.03 | 9,600~15,900 | 0.02~0.03 | 6,400~12,700 |
| 1 | 0.05~0.08 | 6,400~9,600 | 0.02~0.03 | 4,800~8,000 | 0.02~0.03 | 3,200~8,000 |
| 1.5 | 0.05~0.08 | 4,200~6,400 | 0.02~0.03 | 3,200~5,300 | 0.02~0.03 | 2,100~4,200 |
| 2 | 0.05~0.08 | 3,200~4,800 | 0.02~0.03 | 2,400~4,900 | 0.02~0.03 | 1,600~3,200 |
| 2.5 | 0.05~0.08 | 2,500~3,800 | 0.02~0.03 | 1,900~3,200 | 0.02~0.03 | 1,300~2,500 |
| 3 | 0.05~0.08 | 2,100~3,200 | 0.02~0.03 | 1,600~2,700 | 0.02~0.03 | 1,100~2,500 |
| 3.5 | 0.05~0.08 | 1,800~2,700 | 0.02~0.03 | 1,400~2,300 | 0.02~0.03 | 900~1,800 |
| 4 | 0.05~0.08 | 1,600~2,400 | 0.02~0.03 | 1,200~2,000 | 0.02~0.03 | 800~1,600 |
| 4.5 | 0.08~0.15 | 1,400~2,100 | 0.03~0.05 | 1,100~1,800 | 0.03~0.05 | 700~1,400 |
| 5 | 0.08~0.15 | 1,300~1,900 | 0.03~0.05 | 1,000~1,600 | 0.03~0.05 | 600~1,300 |
| 5.5 | 0.08~0.15 | 1,200~1,700 | 0.03~0.05 | 900~1,500 | 0.03~0.05 | 600~1,200 |
| 6 | 0.08~0.15 | 1,100~1,600 | 0.03~0.05 | 800~1,300 | 0.03~0.05 | 500~1,100 |
| 7 | 0.08~0.15 | 900~1,400 | 0.03~0.05 | 700~1,100 | 0.03~0.05 | 400~900 |
| 8 | 0.08~0.15 | 800~1,200 | 0.03~0.05 | 600~1,000 | 0.03~0.05 | 400~800 |
| 9 | 0.08~0.15 | 700~1,100 | 0.03~0.05 | 500~900 | 0.03~0.05 | 300~700 |
| 10 | 0.08~0.15 | 700~1,000 | 0.03~0.05 | 500~800 | 0.03~0.05 | 300~700 |
| 11 | 0.08~0.15 | 600~900 | 0.03~0.05 | 400~700 | 0.03~0.05 | 300~600 |
| 12 | 0.08~0.15 | 600~800 | 0.03~0.05 | 400~700 | 0.03~0.05 | 300~600 |
| 13 | 0.08~0.15 | 500~700 | 0.03~0.05 | 400~600 | 0.03~0.05 | 200~500 |
| 14 | 0.08~0.15 | 500~700 | 0.03~0.05 | 300~600 | 0.03~0.05 | 200~500 |
| 15 | 0.08~0.15 | 400~600 | 0.03~0.05 | 300~500 | 0.03~0.05 | 200~400 |
| 16 | 0.08~0.15 | 400~600 | 0.03~0.05 | 300~500 | 0.03~0.05 | 200~400 |
自由指定直刃エンドミルによる溝切削

- この表は、Ad(切込み深さ)=0.5~1.0Dを基準に作成してあります。
- 機械、チャックは剛性のある精度の高いものを使用してください。
- 切削油は被削材に適したものを選定してください。
- 刃部に形状が付いている場合は切削条件も変わりますので、下表を参考に最適切削条件を調整してください。
- 刃径Dの端数サイズは大きい方の数値を参考にしてください。
- ロングシャンク(LS-)は送り速度・回転速度ともに下記条件の70%でご使用ください。
型番 SEM
| 被削材 | 機械構造用炭素鋼 (S45C~S55C) | 合金工具鋼 (SKD、SUS、SCM) | 調質鋼(35~40HRC) (HPM、NAK) | |||
|---|---|---|---|---|---|---|
| 刃径D | 送り速度 (mm/min) | 回転速度 (min-1) | 送り速度 (mm/min) | 回転速度 (min-1) | 送り速度 (mm/min) | 回転速度 (min-1) |
| 0.3~0.5 | 25~38 | 12,700~19,100 | 10~18 | 9,600~15,900 | 6~12 | 6,400~12,700 |
| 1 | 38~58 | 6,400~9,600 | 19~32 | 4,800~8,000 | 9~17 | 3,200~8,000 |
| 2 | 42~64 | 3,200~4,800 | 27~45 | 2,400~4,000 | 9~17 | 1,600~3,200 |
| 3 | 42~64 | 2,100~3,200 | 36~62 | 1,600~2,700 | 9~17 | 1,100~2,500 |
| 4 | 42~64 | 1,600~2,400 | 36~62 | 1,200~2,000 | 9~17 | 800~1,600 |
| 5 | 42~64 | 1,300~1,900 | 36~62 | 1,000~1,600 | 25~52 | 600~1,300 |
| 6 | 42~64 | 1,100~1,600 | 36~62 | 800~1,300 | 25~52 | 500~1,100 |
| 7 | 42~64 | 900~1,400 | 36~62 | 700~1,100 | 25~52 | 500~900 |
| 8 | 42~64 | 800~1,200 | 36~62 | 600~1,000 | 25~52 | 400~800 |
| 9 | 42~64 | 700~1,000 | 36~62 | 500~900 | 25~52 | 300~700 |
| 10 | 42~64 | 600~1,000 | 36~62 | 500~800 | 25~52 | 300~600 |
| 11 | 42~64 | 600~900 | 36~62 | 400~700 | 25~52 | 300~600 |
| 12 | 42~64 | 500~800 | 36~62 | 400~700 | 25~52 | 300~600 |
| 13 | 42~64 | 500~700 | 36~62 | 400~600 | 25~52 | 300~500 |
| 14 | 42~64 | 500~700 | 36~62 | 300~600 | 25~52 | 200~500 |
| 15 | 42~64 | 500~600 | 36~62 | 300~500 | 25~52 | 200~500 |
| 16 | 42~64 | 500~600 | 36~62 | 300~500 | 25~52 | 200~500 |
自由指定直刃エンドミルによる側面切削

- この表は、Rd(切込み幅)=0.1~0.2D、Ad(切込み深さ)=1.0~1.5Dを基準に作成してあります。
- 機械、チャックは剛性のある精度の高いものを使用してください。
- 切削油は被削材に適したものを選定してください。
- 刃部に形状が付いている場合は切削条件も変わりますので、下表を参考に最適切削条件を調整してください。
- 刃径Dの端数サイズは大きい方の数値を参考にしてください。
- ロングシャンク(LS-)は送り速度・回転速度ともに下記条件の70%でご使用ください。
型番 SEM
| 被削材 | 機械構造用炭素鋼 (S45C~S55C) | 合金工具鋼 (SKD、SUS、SCM) | 調質鋼(35~40HRC) (HPM、NAK) | |||
|---|---|---|---|---|---|---|
| 刃径D | 送り速度 (mm/min) | 回転速度 (min-1) | 送り速度 (mm/min) | 回転速度 (min-1) | 送り速度 (mm/min) | 回転速度 (min-1) |
| 0.3~0.5 | 53~65 | 12,700~19,100 | 14~20 | 9,600~15,900 | 13~18 | 6,400~12,700 |
| 1 | 81~100 | 6,400~9,600 | 26~34 | 4,800~8,000 | 22~27 | 3,200~8,000 |
| 2 | 90~110 | 3,200~4,800 | 37~47 | 2,400~4,800 | 25~40 | 1,600~3,200 |
| 3 | 90~110 | 3,000~3,750 | 50~65 | 2,450~3,200 | 25~40 | 1,900~2,650 |
| 4 | 90~110 | 2,250~2,800 | 50~65 | 1,850~2,400 | 25~40 | 1,450~2,300 |
| 5 | 120~150 | 1,800~2,250 | 60~75 | 1,500~1,900 | 25~40 | 1,150~1,600 |
| 6 | 120~150 | 1,500~1,850 | 75~95 | 1,250~1,600 | 25~40 | 950~1,350 |
| 7 | 120~150 | 1,300~1,600 | 75~95 | 1,050~1,400 | 25~40 | 850~1,150 |
| 8 | 120~150 | 1,150~1,400 | 75~95 | 950~1,200 | 25~40 | 750~1,000 |
| 9 | 120~150 | 1,000~1,250 | 75~95 | 850~1,050 | 25~40 | 650~900 |
| 10 | 140~180 | 900~1,150 | 75~95 | 750~1,000 | 25~40 | 600~850 |
| 11 | 140~180 | 850~1,050 | 75~95 | 700~900 | 25~40 | 550~750 |
| 12 | 140~180 | 750~1,000 | 75~95 | 650~850 | 25~40 | 500~700 |
| 13 | 140~180 | 700~900 | 75~95 | 600~750 | 25~40 | 450~650 |
| 14 | 140~180 | 650~850 | 75~95 | 550~700 | 25~40 | 400~600 |
| 15 | 140~180 | 600~800 | 75~95 | 500~650 | 25~40 | 400~600 |
| 16 | 140~180 | 550~700 | 75~95 | 450~600 | 25~40 | 400~600 |
注意・禁止事項
- 初めてご使用になる場合、必ず汎用機にてテストカットしてください。
- 切削条件は都度調整してください。
- 加工時に異音が発生した場合、直ちに加工を中止してください。
技術情報
型番リスト
表示件数
| 型番 |
|---|
通常単価(税別)
(税込単価) | 通常出荷日 |
|---|
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
- ( - ) | 3日目 |
詳細情報
基本情報
【特長】
・図面不要、型番で簡単注文
・刃径(D) 0.005mm単位指定可能
・刃長(ℓ) 0.5mm単位指定可能
・深い部位加工用にロングシャンクタイプ(LS-)もご用意
【用途】
・エジェクタピンの精度穴加工に最適
・モールド金型のボス穴仕上加工に最適(BSC)
《納期》
・実働3日目出荷。Aストーク可能な短納期対応


カタログ
商品担当おすすめ


超硬直刃スクエアエンドミル 2枚刃のレビュー
製品加工仕上げに使用
4
4.02019/04/15
納期が通常刃物屋にお願いすると最大で10日ぐらいかかるところ、3日目で
発送してもらえる点は非常に良いです。ただ、品質に...もっと読む
1人が参考にしています。
位置決め精度の厳しいリーマ穴加工
5
5.02022/06/10
超硬直刃であり、BSCタイプは0~-0.005の刃先で作られているので重宝しています。寸法公差±0.01等の穴位置を必要...もっと読む
0人が参考にしています。
専用工具のベースに
4
4.02021/12/20
刃先をRに加工して使用
径は細かく指定できるのでそのままで使用できている。
0人が参考にしています。
真鍮切削など
5
5.02019/06/06
比較的安価で、使用した感じも、通常のエンドミルよりもビビりが少なく感じるのでとても良いです。
0人が参考にしています。
長穴仕上げ用
5
5.02018/09/20
約2年間くらい使用しています。精度も安定して安いのでとてもいい商品だと思います。
0人が参考にしています。
よくあるご質問(FAQ)
Q超硬2枚刃でφ6.35のエンドミルはないか?
A
自由指定タイプのSEM8-6.35-28-Tを紹介します。
この商品を見た人は、こんな商品も見ています


最近見た商品
通常価格、通常出荷日が表示と異なる場合がございます
スクエア(直刃寸法自由指定)カテゴリの売れ筋ランキング
通常価格、通常出荷日が表示と異なる場合がございます

ミスミ
超硬直刃スクエアエンドミル 2枚刃
4.6通常出荷日:3日目

ミスミ
超硬直刃V溝/面取り加工用エンドミル 2枚刃/V溝/先端芯厚指定タイプ
4.6通常出荷日:3日目
ミスミ
超硬直刃コーナーアングルエンドミル 2枚刃/先端径指定タイプ
3.8通常出荷日:3日目
ミスミ
超硬直刃テーパエンドミル 2枚刃
4.2通常出荷日:3日目
ミスミ
超硬直刃コーナーアングルエンドミル 2枚刃/角度幅指定タイプ
4.6通常出荷日:3日目~
ミスミ
超硬直刃V溝/面取り加工用エンドミル V溝/先端芯厚極小タイプ
4.6通常出荷日:3日目
ミスミ
超硬直刃コーナーCエンドミル 2枚刃
4.6通常出荷日:3日目
ミスミ
超硬Tスロットカッター 2枚刃/4枚刃/ラジアス
4.7通常出荷日:3日目
ミスミ
超硬Tスロットカッター 2枚刃/4枚刃/スクエア
4.6通常出荷日:3日目