

Question
アルミ合金のタップ加工で溶着によるトラブルが発生して困っている。
アルミ合金にタップ加工をする際、工具へのアルミの溶着が原因となってタップが折損したり、ねじの精度が低下するといったトラブルが発生しています。
こうしたトラブルをどのように防げばいいのでしょうか?
Answer
アルミ合金の加工で溶着が発生するメカニズム
アルミ合金は一般的に軟質で被削性は良好ですが、材料溶融点が低いうえ延性が大きいため、仕上面や工具に溶着しやすい欠点があります。一般鋼材用のタップで加工する場合、切れ刃のすくい角が不十分で刃先への溶着が著しく発生して加工困難となります。
また、構成刃先による面粗さの劣化や加工精度の低下といったトラブルも発生します。
溶着を回避した安定加工のポイント
- 切削温度のコントロール
切削温度を極力低く抑える工夫が必要です。 工具側では、すくい面の面粗度を高めて切りくずの排出をスムーズにしたり、刃先冷却の効果を狙って十分なクーラントを供給するといった対策が有効です。 - ロールタップによる加工
塑性加工(盛り上げ加工)するロールタップを使用すれば、切れ刃への溶着やタップ折損のトラブルを回避することができます。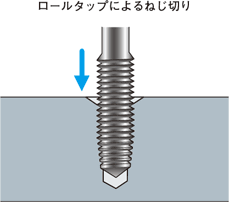
- ねじ切りカッターによる加工
切りくずを細かく分断して排出するねじ切りカッターは、アルミ合金の加工に最適とされています。
高速切削速度での加工が可能になることもメリットの一つです。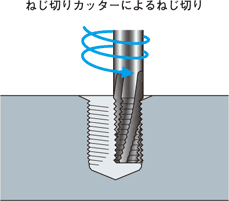
オススメ商品のご案内
ロールタップ・ねじ切りカッター

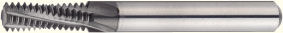
アルミ加工用超硬ねじ切りカッター
ISO 内径メートルねじ用
DLC-ALCTM
ここが特長!
- 耐摩耗性、耐溶着製に優れるDLCコーティングによりアルミ、銅などの非鉄加工に最適です。
- 高速切削が出来るため、加工時間が短縮されます。
- 止り穴、通り穴兼用で使用できます。
ねじ切りカッター加工事例
ねじ切りカッター使用のプログラム例
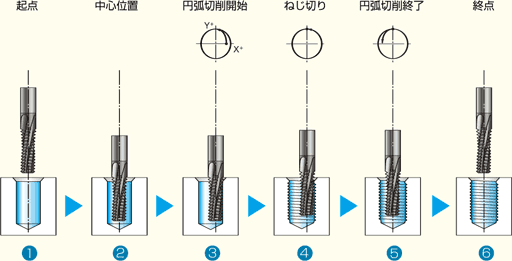
工具型番:DLC-ALCTM-M6-1
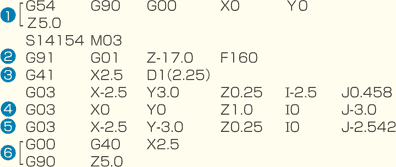
| >呼び径×ピッチ | M6×1 |
|---|---|
| 外径 D | 4.5 |
| 切削速度(m/min) | 200 |
| 一刃あたりの送り(mm) | 0.06 |
| 回転速度(min-1) | 14154 |
| 加工深さ | 12 |
| 被削材 | アルミニウム |