Question
ドリルで加工した穴が曲がってしまい困っている
ドリル工程で下穴を加工後、リーマ工程で穴を仕上げていますが、ドリルで加工した下穴に曲がりが発生することがあり、仕上がった穴が曲がってしまいます。
位置決めに使うノックピンがしっかりと入らない等のトラブルにつながるため、曲がりのない穴をあけたいと思うのですが、ドリル工程での穴の曲がりを抑えるにはどうしたらよいのでしょうか?
Answer
ドリル加工時に穴の曲がりが発生するメカニズム
- ドリル進入時の曲がり
回転時、ドリルの中心は切削速度がゼロであり、切削機能がありません。そのため、ワークのフラット面にドリルが進入する場合には、先端部がワーク面に垂直に進入しなかったり振動が発生することがあり、穴が曲がる原因になります。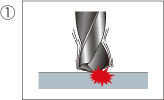
- リップハイト差
ドリルの両肩部の高さ差異(リップハイト差)が大きい場合、加工中に曲がりが発生します。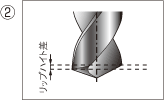
曲がりのない穴をあけるには
- センター穴加工の実施
ドリル加工前にセンター穴加工を実施することで、ドリルの食付き精度を向上させ、ワーク進入時の曲がりを防止することができます。 - 剛性の高い工具材質の選択
剛性の高いドリル材質を選ぶことで、穴の曲がりを防止することが可能です。具体的には、工具材質に超硬合金を採用したドリルを使用することが代表的な対策となります。
センタードリル(またはスポットドリル)についても同様に、剛性の高い超硬合金の採用が曲がり防止、精度向上には効果的です。
センター穴なしでの穴加工の問題点
- 穴の曲がり・位置精度の低下
食付きが不安定になることで、穴に曲がりが発生し、位置精度も低下します。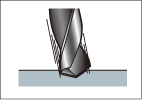
- 工具の短寿命化
切削機能を持たない先端部分でワークを押しつぶすような加工になるため、チゼル部の摩耗が進行し、工具寿命が著しく短くなります。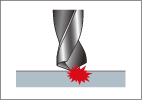
オススメ商品のご案内
国内品揃えナンバー1を誇る超硬ドリルシリーズ
TiAINコート超硬ドリル
エンドミルシャンク/レギュラー
TAC-RFESDRA

ここが特長!
- 幅広い被削材に対応できます。
- 直線切刃の採用により、抜群の強度を実現します。
- スリーレーキ+X形シンニングを施すことにより、高い求心性を発揮し、再研磨も容易です。

位置決めに必須のセンター・スポットドリルシリーズも充実
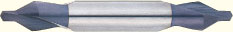
TiAINコート超硬NC用スポットドリル
TAC-NCSPD
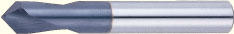
ここが特長!
- 両角90°の採用により、位置決めと面取りの同時加工を可能にします。
- 超硬素材・TiA/Nコートが、高速・長寿命を実現します。
その他の改善ポイント
保持精度の高いホルダの使用
保持精度の高い焼ばめホルダ等を使用することで、チャッキング時の振れを可能な限りゼロに近づけ、穴の曲がりを抑制することが可能です。