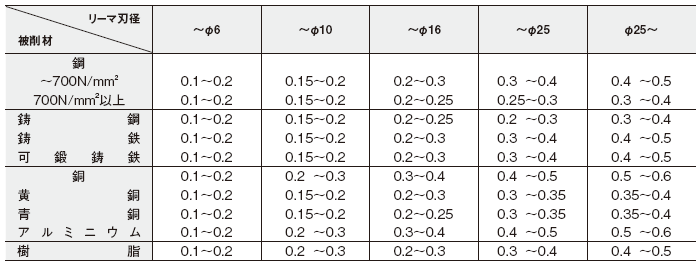
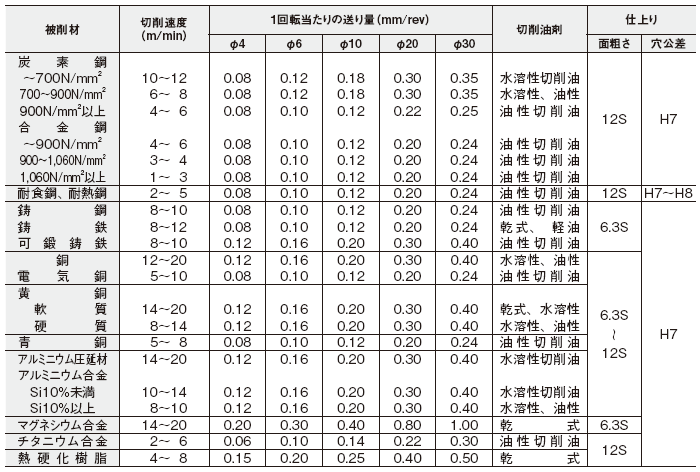
超硬リーマ/超硬底刃付リーマ推奨切削条件表
型番
SEC-HR/SEC-HSPR/SEC-HP-SPR/TSC-XHR/CHR/CHRL
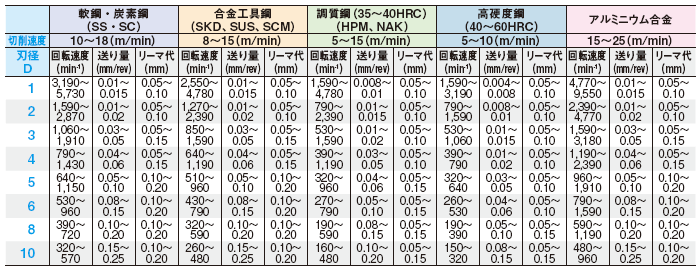
 上記はSEC-HR(ストレート刃)の切削条件です。SEC-HSPR、SEC-HP-SPR(ねじれ刃)は上記切削条件の30~50%上げて加工できます。
- 高精度タイプCHR-HP、CHRL-HP、首逃がしタイプCHRZ、CHRLZ、高精度首逃がしタイプCHRZ-HP、CHRLZ-HPについては、上記条件をご参照の上、同条件でご使用ください。
- 切削油を必ず使用してください。 特に深穴加工時は加工部分に連続的に十分に供給してください。
- 上記切削条件表は推奨値ですので、±30%の範囲で最適化してご使用ください。
- 機械、チャックは剛性のある精度の高いものをご使用ください。
型番
SEC-RMSC/SEC-RMSRC/SEC-RMSCC/SEC-ECHR/
SEC-HP-RMS□□/SEC-RMS□□L/SEC-RMS□□Z/SEC-ECSPHR
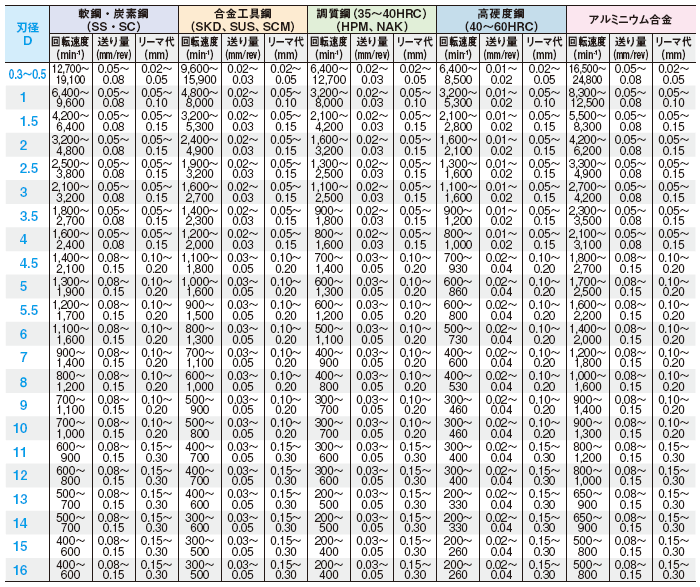
- 高精度タイプSEC-HP-RMS□□、ロングタイプSEC-RMS□□L、首逃がしタイプSEC-RMS□□Zは、上記標準タイプの条件をご参照の上、同条件で加工してください。
- 上記はSEC-ECHR(ストレート刃)の切削条件です。SEC-ECSPHR(ねじれ刃)は上記条件の30~50%上げて加工できます。
超硬ボーリングエンドミル切削条件表
型番
TAC-BREM3R
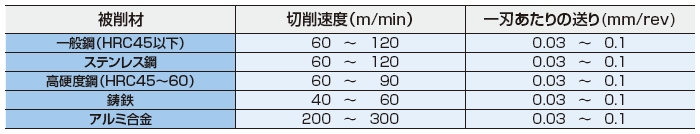
※切削条件設定の留意点
- 切削速度は、標準切削条件を目安として決定しますが、保持具(焼ばめホルダをお勧めします)およびマシニングセンタ主軸の振れ精度が高い場合は、高めの条件で切削してください。
- 仕上代は、ボーリングエンドミル先端のC面取り部の1/3以内で設定すると安定した切削ができます。
ハイスリーマ推奨切削条件表
リーマ加工の仕上代(リーマ代)